 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
LFT材料在顶升旋转台上的应用边界:哪些能替,哪些不能替
2026-09-14
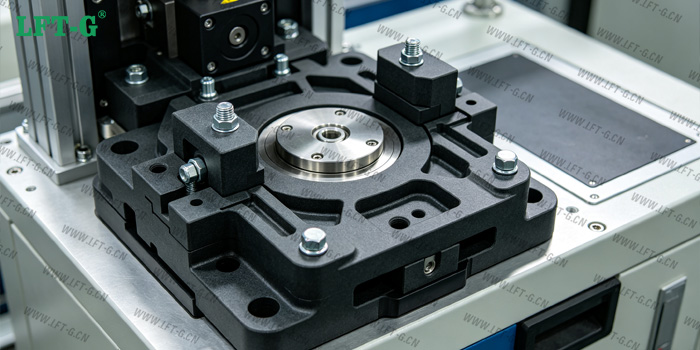
顶升旋转台是自动化产线中完成工件顶升、旋转定位与输送转向的核心执行单元,其结构通常由伺服电机、主动齿轮、从动齿轮、旋转轴、安装座、驱动链轮、导向板、限位滑槽等部件构成,整体承载能力从数百公斤到1.5吨不等。长期以来,这类设备的关键配件多采用钢、铸铁或铝合金制造,以保证足够的强度、刚度和疲劳寿命。然而,金属部件带来的自重偏大、耐腐蚀性不足、加工工序多、制造成本偏高等问题,也一直是设备设计与运维中难以回避的现实。尤其是在食品加工、洁净车间等有腐蚀性介质或频繁清洗的工况下,金属件的锈蚀和磨损会显著缩短维护周期。
从承载能力看,LFT-PA体系的拉伸强度约在106至251MPa之间,LFT-PP体系约在48至150MPa之间,通过纤维含量和基体树脂的调整,可以覆盖从中低载荷到较高载荷的较宽区间。从耐磨性看,LFT材料的干摩擦系数通常在0.1至0.3之间,具有自润滑特性,在无油或少油工况下能够保持较低的磨损速率,这对于需要长期运转的传动件而言具有实际意义。从尺寸稳定性看,LFT制品的成型收缩率低,抗蠕变性能优异,在持续载荷作用下不易产生明显的尺寸漂移,这对有配合精度要求的安装座、衬套等零件尤为重要。从抗疲劳性能看,LFT材料在120℃时的高温疲劳强度可达普通玻纤增强PP的2倍,甚至比玻纤增强尼龙高约10%,能够为结构件提供所需的耐久性保障。
此外,LFT的注塑成型工艺赋予了其较高的设计自由度,可以一体成型复杂形状的零件,减少后续机加工和组装工序,从而在批量生产中形成成本优势。
二、适合优先替代的配件类型
基于LFT的材料特性与顶升旋转台的实际工况,以下几类配件具备较为明确的替代可行性。
齿轮类传动件是最值得优先考虑的方向。顶升旋转台中的主动齿轮、从动齿轮和驱动链轮,通常处于中低速、中低载荷的运转状态,LFT改性尼龙在强度、表面硬度和耐磨性方面的综合表现,能够覆盖这类齿轮的使用需求。与金属齿轮相比,LFT齿轮还能带来减重、降噪、减少振动传递等附加收益,因为材料本身的阻尼特性有助于吸收运转中的高频振动。
耐磨衬套与滚轮是另一个适合替代的品类。顶升旋转台中的导向衬套、螺栓型滚轮以及凸轮从动件中的滚动配合面,对耐磨性和自润滑性有较高要求,而LFT材料恰好在这两方面具有优势。在无油润滑的工况下,LFT衬套可以减少定期加油的维护工作量,同时避免润滑油泄漏对洁净环境的影响。
结构支架与安装座同样适合评估替代。顶升旋转台中的电机安装座、轴承座、导向板、连接板等非主承力结构件,对材料的要求以刚度、尺寸稳定性和抗蠕变为主,LFT在这些指标上的表现足以胜任。实际案例中,LFT替代铸铝制造支撑轭,在承受恒定重量负荷和高振动、并接触腐蚀性化学品的条件下,实现了比原金属件轻近40%的效果,且通过了50万次使用周期的模拟测试。
外壳与防护件的替代风险最低。电机外罩、减速机壳体、传感器防护罩等零件对结构强度的要求相对宽松,LFT的注塑成型能力可以一体成型带有安装特征和走线槽的复杂外形,同时省去二次涂装工序。
三、需要审慎评估与不宜替代的配件
并非所有配件都适合用LFT替代。顶升气缸或液压缸的缸体与活塞杆涉及高压密封和精确往复运动,金属的结构完整性和密封配合精度是LFT无法替代的。精密直线导轨与滑块对尺寸精度和刚性有极高要求,LFT在长期载荷下的蠕变行为可能影响导向精度,不宜用于精密导向面。旋转主轴需要承受高精度旋转和较大的弯矩,LFT的弹性模量仍低于钢和铸铁,不适合作为主轴本体材料。
对于主承重底盘和大型结构框架,则需要逐案进行结构仿真与验证。如果底盘承载超过数百公斤,纯LFT方案可能面临刚度不足的风险,此时可以考虑金属与LFT复合的混合结构方案,在非关键区域使用LFT实现局部轻量化,而非追求整体替代。轴承座与旋转支座属于边界地带,如果载荷适中且对精度要求不苛刻,可以通过增加壁厚或引入金属嵌件的方式来弥补LFT刚度的不足。
四、制造工艺与设计考量
LFT配件的制造主要采用注塑成型和模压成型两种路线。注塑成型的优势在于生产效率高、适合大批量生产,且能够成型复杂的几何形状。但需要注意,注塑过程中的剪切力会导致纤维长度显著下降,初始长度10mm的纤维在注塑后可能降至约1mm。不过,纤维沿流动方向的高度取向可以在一定程度上补偿长度损失带来的性能下降,沿流动方向的纤维取向度可达约70%。
对于承载要求较高的齿轮和结构件,可以在产品设计阶段采取以下措施来优化性能:合理设计浇口位置和流道系统,使主要受力方向的纤维取向与载荷方向一致;适当增大壁厚并增设加强筋,以弥补LFT弹性模量低于金属的不足;在安装孔和配合面处设计金属嵌件,以承受局部高应力并保证装配精度;对于需要高尺寸精度的配合面,预留收缩余量或安排后加工工序。
五、验证要点与实施建议
LFT配件在正式投入应用前,需要经过系统的验证。疲劳性能验证应参照齿轮弯曲疲劳强度试验和接触疲劳强度试验的方法,在模拟实际工况的循环载荷下评估LFT齿轮的失效模式和寿命,重点关注齿根弯曲疲劳和齿面磨损两个失效路径。蠕变性能验证应针对持续承载的安装座和衬套类零件,在预期工作温度下进行长期载荷保持试验,评估尺寸变化是否在允许范围内。环境适应性验证需根据实际使用环境,评估LFT配件在湿度、温度循环和化学介质接触条件下的性能保持率。
建议的实施路径可以分三个阶段推进。第一阶段优先在外壳与防护件等低风险配件上进行替代验证,积累LFT零件的装配和使用经验;第二阶段扩展到齿轮、衬套和滚轮等传动与耐磨件,通过台架试验和加速寿命试验评估性能;第三阶段在验证充分的基础上,将替代范围扩展至结构支架和安装座等零件,并同步开展整机级别的性能对比测试。
结语:LFT材料在顶升旋转台上的应用,并非简单的“以塑代钢”,而是一次基于材料性能匹配度的系统性选材优化。它的价值不在于全面取代金属,而在于在那些载荷适中、以耐磨和尺寸稳定性为主要诉求的配件上,提供一种更轻、更耐腐蚀、维护更简便的替代选择。齿轮、衬套、滚轮、支架和外壳等配件已经具备了较为清晰的替代可行性,而承重底盘、精密导轨和主轴等核心部件则仍需谨慎对待。实际推进中,材料选型应与结构设计、工艺验证同步进行,从低风险配件起步,逐步向高承载部件延伸,在保证设备可靠性的前提下,稳步释放LFT材料在轻量化和功能集成方面的潜力。
长纤维增强热塑性塑料(LFT)的出现,为上述问题提供了一条值得认真评估的技术路径。LFT以热塑性树脂为基体,以长度6mm至12mm的长玻璃纤维或长碳纤维为增强骨架,纤维在基体中形成三维搭接网络,使材料兼具高比强度、高刚性、优异的抗冲击性能和良好的尺寸稳定性。更关键的是,LFT的比强度可达17.2%,而一般铝材的比强度仅为9.8%,同时其热膨胀系数可与金属材料相当,抗蠕变与抗疲劳性能亦表现出色。这些特性使LFT在机械零部件领域具备了“以塑代钢”的现实潜力,也为顶升旋转台的配件选材优化打开了新的空间。
一、LFT材料的核心特性与顶升旋转台的需求匹配
顶升旋转台对配件的核心要求集中在四个方面:足够的承载能力与刚性、良好的耐磨性与自润滑性、长期使用中的尺寸稳定性,以及在振动和循环载荷下的抗疲劳性能。LFT材料在这几个维度上的表现,与其技术特征形成了较为明确的对应关系。从承载能力看,LFT-PA体系的拉伸强度约在106至251MPa之间,LFT-PP体系约在48至150MPa之间,通过纤维含量和基体树脂的调整,可以覆盖从中低载荷到较高载荷的较宽区间。从耐磨性看,LFT材料的干摩擦系数通常在0.1至0.3之间,具有自润滑特性,在无油或少油工况下能够保持较低的磨损速率,这对于需要长期运转的传动件而言具有实际意义。从尺寸稳定性看,LFT制品的成型收缩率低,抗蠕变性能优异,在持续载荷作用下不易产生明显的尺寸漂移,这对有配合精度要求的安装座、衬套等零件尤为重要。从抗疲劳性能看,LFT材料在120℃时的高温疲劳强度可达普通玻纤增强PP的2倍,甚至比玻纤增强尼龙高约10%,能够为结构件提供所需的耐久性保障。
此外,LFT的注塑成型工艺赋予了其较高的设计自由度,可以一体成型复杂形状的零件,减少后续机加工和组装工序,从而在批量生产中形成成本优势。
二、适合优先替代的配件类型
基于LFT的材料特性与顶升旋转台的实际工况,以下几类配件具备较为明确的替代可行性。
齿轮类传动件是最值得优先考虑的方向。顶升旋转台中的主动齿轮、从动齿轮和驱动链轮,通常处于中低速、中低载荷的运转状态,LFT改性尼龙在强度、表面硬度和耐磨性方面的综合表现,能够覆盖这类齿轮的使用需求。与金属齿轮相比,LFT齿轮还能带来减重、降噪、减少振动传递等附加收益,因为材料本身的阻尼特性有助于吸收运转中的高频振动。
耐磨衬套与滚轮是另一个适合替代的品类。顶升旋转台中的导向衬套、螺栓型滚轮以及凸轮从动件中的滚动配合面,对耐磨性和自润滑性有较高要求,而LFT材料恰好在这两方面具有优势。在无油润滑的工况下,LFT衬套可以减少定期加油的维护工作量,同时避免润滑油泄漏对洁净环境的影响。
结构支架与安装座同样适合评估替代。顶升旋转台中的电机安装座、轴承座、导向板、连接板等非主承力结构件,对材料的要求以刚度、尺寸稳定性和抗蠕变为主,LFT在这些指标上的表现足以胜任。实际案例中,LFT替代铸铝制造支撑轭,在承受恒定重量负荷和高振动、并接触腐蚀性化学品的条件下,实现了比原金属件轻近40%的效果,且通过了50万次使用周期的模拟测试。
外壳与防护件的替代风险最低。电机外罩、减速机壳体、传感器防护罩等零件对结构强度的要求相对宽松,LFT的注塑成型能力可以一体成型带有安装特征和走线槽的复杂外形,同时省去二次涂装工序。
三、需要审慎评估与不宜替代的配件
并非所有配件都适合用LFT替代。顶升气缸或液压缸的缸体与活塞杆涉及高压密封和精确往复运动,金属的结构完整性和密封配合精度是LFT无法替代的。精密直线导轨与滑块对尺寸精度和刚性有极高要求,LFT在长期载荷下的蠕变行为可能影响导向精度,不宜用于精密导向面。旋转主轴需要承受高精度旋转和较大的弯矩,LFT的弹性模量仍低于钢和铸铁,不适合作为主轴本体材料。
对于主承重底盘和大型结构框架,则需要逐案进行结构仿真与验证。如果底盘承载超过数百公斤,纯LFT方案可能面临刚度不足的风险,此时可以考虑金属与LFT复合的混合结构方案,在非关键区域使用LFT实现局部轻量化,而非追求整体替代。轴承座与旋转支座属于边界地带,如果载荷适中且对精度要求不苛刻,可以通过增加壁厚或引入金属嵌件的方式来弥补LFT刚度的不足。
四、制造工艺与设计考量
LFT配件的制造主要采用注塑成型和模压成型两种路线。注塑成型的优势在于生产效率高、适合大批量生产,且能够成型复杂的几何形状。但需要注意,注塑过程中的剪切力会导致纤维长度显著下降,初始长度10mm的纤维在注塑后可能降至约1mm。不过,纤维沿流动方向的高度取向可以在一定程度上补偿长度损失带来的性能下降,沿流动方向的纤维取向度可达约70%。
对于承载要求较高的齿轮和结构件,可以在产品设计阶段采取以下措施来优化性能:合理设计浇口位置和流道系统,使主要受力方向的纤维取向与载荷方向一致;适当增大壁厚并增设加强筋,以弥补LFT弹性模量低于金属的不足;在安装孔和配合面处设计金属嵌件,以承受局部高应力并保证装配精度;对于需要高尺寸精度的配合面,预留收缩余量或安排后加工工序。
五、验证要点与实施建议
LFT配件在正式投入应用前,需要经过系统的验证。疲劳性能验证应参照齿轮弯曲疲劳强度试验和接触疲劳强度试验的方法,在模拟实际工况的循环载荷下评估LFT齿轮的失效模式和寿命,重点关注齿根弯曲疲劳和齿面磨损两个失效路径。蠕变性能验证应针对持续承载的安装座和衬套类零件,在预期工作温度下进行长期载荷保持试验,评估尺寸变化是否在允许范围内。环境适应性验证需根据实际使用环境,评估LFT配件在湿度、温度循环和化学介质接触条件下的性能保持率。
建议的实施路径可以分三个阶段推进。第一阶段优先在外壳与防护件等低风险配件上进行替代验证,积累LFT零件的装配和使用经验;第二阶段扩展到齿轮、衬套和滚轮等传动与耐磨件,通过台架试验和加速寿命试验评估性能;第三阶段在验证充分的基础上,将替代范围扩展至结构支架和安装座等零件,并同步开展整机级别的性能对比测试。
结语:LFT材料在顶升旋转台上的应用,并非简单的“以塑代钢”,而是一次基于材料性能匹配度的系统性选材优化。它的价值不在于全面取代金属,而在于在那些载荷适中、以耐磨和尺寸稳定性为主要诉求的配件上,提供一种更轻、更耐腐蚀、维护更简便的替代选择。齿轮、衬套、滚轮、支架和外壳等配件已经具备了较为清晰的替代可行性,而承重底盘、精密导轨和主轴等核心部件则仍需谨慎对待。实际推进中,材料选型应与结构设计、工艺验证同步进行,从低风险配件起步,逐步向高承载部件延伸,在保证设备可靠性的前提下,稳步释放LFT材料在轻量化和功能集成方面的潜力。