 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
破解耐腐与承重难题:LFT长纤增强材料赋能显影机升级换代
2026-09-03在印刷制版、PCB电路板制造及五金加工等领域,显影机作为集显影、冲洗、涂胶、烘干等功能于一体的核心处理设备,其运行稳定性与零部件耐久性直接影响着生产效率和产品质量。传统显影机的关键部件多采用金属材料(如不锈钢、铝合金)或普通工程塑料制造,长期面临化学药液腐蚀、持续机械磨损以及频繁维护更换等现实问题。长纤维增强热塑性材料(LFT)作为一种新兴的高性能复合材料,凭借其卓越的力学性能、出色的耐化学腐蚀性和优异的尺寸稳定性,正在工业设备零部件领域展现出广阔的替代应用前景。本文旨在系统分析LFT材料在显影机各系统部件中的应用可行性,为设备轻量化、长寿命化和维护便捷化提供技术参考。
一、LFT材料特性概述
LFT材料是以长度通常为6-25毫米的增强纤维(以玻璃纤维为主)与热塑性树脂(如聚丙烯PP、尼龙PA6等)复合而成的一类高性能轻量化材料。与纤维长度仅1毫米左右的短纤维增强塑料相比,LFT内部交错的纤维网络赋予了它更高的强度、刚度和抗冲击韧性。从材料性能来看,LFT具有以下突出优势。在轻量化方面,其密度约为1.2至1.5g/cm³,替代金属部件可实现20%至50%的减重。在力学性能方面,LFT的比强度高达17.2%,远优于一般铝材的9.8%,同时抗冲击强度和刚性在宽温度范围内均表现优异。在耐久性方面,LFT具有更好的抗蠕变、抗疲劳性能和尺寸稳定性,成型收缩率低,长期使用不易变形。在耐化学性方面,LFT继承了热塑性树脂基体的耐腐蚀特性,能够有效抵抗显影药液、清洗液等化学介质的侵蚀。此外,LFT对型体设计自由度大,易于通过注塑成型实现复杂形状的一次成型,并具有可回收利用的环保优势。
二、显影机工况环境与部件分析
显影机一般由传动系统、显影系统、冲洗系统、烘干系统、程序控制系统等部分组成。传动系统通过电机驱动传送辊或链条引导印版运行;显影系统通过循环药液喷淋及刷辊辅助溶解空白感光层,并配备恒温装置;冲洗系统利用高压清水清除残留物;烘干系统采用热风快速干燥。
显影机的工作环境具有以下特点:显影系统长期接触具有一定酸碱性的化学药液,温度通常控制在25℃左右;冲洗系统涉及清水和化学残留物的反复冲刷;烘干系统涉及50至70℃的热风环境;传动部件则持续承受机械载荷和运动摩擦。在上述工况下,金属部件面临化学腐蚀和锈蚀风险,普通塑料部件则可能在长期应力下发生蠕变变形或疲劳失效。因此,零部件的选材需要在耐腐蚀性、机械强度、尺寸稳定性和经济性之间取得平衡。
三、LFT材料在显影机各系统中的具体应用方案
1)传动系统部件
传动系统是引导印版运行的驱动装置,包含齿轮、传送辊、轴承座等关键零件。传统方案中,金属齿轮虽强度足够但存在锈蚀风险和较高的加工成本,普通塑料齿轮则可能在长期负载下出现磨损或变形。LFT材料凭借其优异的抗蠕变性能和尺寸稳定性,特别适合用于制造传动齿轮(包括直齿轮、伞齿轮等)、轴套和轴承座等部件。LFT注塑成型的齿轮齿形精度高、啮合平稳,且纤维增强结构使其在持续机械应力下仍能保持良好的抗疲劳性能。此外,LFT的自润滑特性使其在部分传动场景中可以减少或免去额外润滑,避免了润滑油对生产环境的污染。
2)显影系统部件
显影系统涉及药液循环喷淋和刷辊刷洗等环节。喷淋管路中的泵壳、泵体以及喷嘴等部件长期与化学药液直接接触,对材料的耐腐蚀性要求较高。LFT材料以热塑性树脂为基体,基体材料的选择(如PP、PA等)决定了其耐化学性,可根据具体药液成分进行针对性搭配。与传统金属材料相比,LFT不存在锈蚀问题;与普通塑料相比,其纤维增强结构赋予了更高的刚性和抗冲击性,可有效避免因药液冲击或意外碰撞导致的部件破损。显影槽中的刷辊支撑结构和导向部件同样可以从LFT的轻量化和尺寸稳定性中获益。
3)冲洗与烘干系统部件
冲洗系统涉及正反面高压清水喷淋。冲洗管路中的连接件、支架以及部分滚轮结构长期处于潮湿环境,LFT材料出色的耐水解性和尺寸稳定性使其成为这些部件的理想选择。烘干系统涉及50至70℃的热风环境,LFT材料在较宽温度范围内(通常可覆盖-20℃至160℃)保持良好的力学性能,完全能够满足烘干工况的温度要求,适用于制造烘干风管支架、导风板等结构件。
4)设备框架与外壳部件
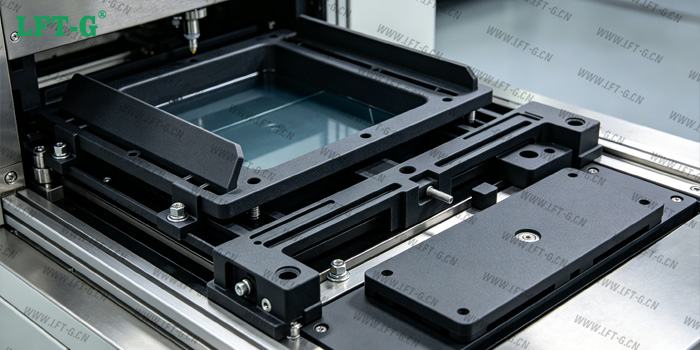
显影机的设备底盘、外壳、内部支架等结构件对材料的刚性和承重能力有较高要求,传统上多采用金属钣金或铸造件。LFT材料具有高比强度和高比刚度的特点,能够在显著减轻重量的同时满足结构承载需求。通过一体化注塑成型,原本由多个金属零件组装而成的结构组件可以集成为一个净成形部件,从而简化装配工序、减少连接件数量、降低组装成本。同时,LFT成型品表面具有良好的光泽度和平滑性,有利于设备的外观品质和清洁维护。
四、实施考量与注意事项
在实际推进LFT材料替代方案时,需重点关注以下几个方面。首先是基体树脂的选择,不同热塑性树脂(PP、PA6、PA66等)在耐化学性、耐温性和力学性能上各有侧重,需根据显影机具体部件的工况条件进行匹配。其次是纤维含量与长度的优化,LFT粒料的基本长度可从6mm到12mm,纤维含量通常在20%至60%之间,需要通过成型工艺调整确保纤维在制品中的良好分布与取向。再次是成型工艺的选择,LFT-G(粒料法)对现有注塑设备兼容性好,而LFT-D(直接法)则能更好地保留纤维长度、获得更优的力学性能,企业可根据自身生产条件和成本预算进行选择。最后是经济性评估,虽然LFT材料单位成本略高于短纤维增强材料,但其带来的减重效益、部件整合带来的组装成本节约、以及使用寿命延长带来的维护成本降低,往往能在全生命周期内实现良好的性价比。
结语:LFT材料以其轻量化、高强度、耐腐蚀和尺寸稳定等多重性能优势,在显影机传动齿轮、泵体喷嘴、滚轮支架、设备框架等众多部件上均具有良好的替代可行性。这一材料方案不仅能够有效解决传统金属部件易腐蚀、普通塑料部件易蠕变失效等实际痛点,还能通过部件整合实现结构简化和装配效率提升,为显影设备的性能优化和成本控制提供新的技术路径。随着LFT材料技术的持续进步和成型工艺的日益成熟,其在精密工业设备领域的应用必将不断拓展,为行业带来更加可靠和高效的零部件解决方案。