 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
轻量化、耐疲劳、低翘曲:LFT材料在纵切压线机上的应用前景
2026-10-08瓦楞纸板生产线正朝着高速化、精密化和轻量化方向持续演进。纵切压线机作为瓦线后端的关键精加工设备,承担着纸板分切与纵向压线的核心任务,其运行精度和稳定性直接影响纸箱成型质量与生产线效率。然而,传统纵切压线机在结构设计上长期依赖金属材料——钢制机架、铝合金传动件、合金钢刀座构成了设备的主体。金属材料固然提供了可靠的刚性和耐久性,但也带来了自重偏大、运动惯量高、加工工序多、耐腐蚀性有限等固有局限。在当前制造业追求降本增效和绿色转型的大背景下,寻找一种兼具金属级力学性能与塑料加工便利性的替代材料,成为纵切压线机技术升级的重要方向。
长纤维增强热塑性塑料(LFT)正是在这一需求下进入视野的高性能复合材料。它以长度通常在10毫米以上的增强纤维(以玻璃纤维为主)与热塑性树脂(如PP、PA6、PA66等)复合而成,纤维在基体中形成三维网络骨架,赋予了材料远超短纤维增强塑料的力学表现。与短纤维增强材料相比,LFT的冲击强度可提升数倍,弯曲模量提高两倍以上,且在低温环境下仍能保持良好的抗冲击性能。更值得关注的是,LFT在抗蠕变和耐疲劳方面的表现尤为突出,热膨胀系数可接近金属材料,这意味着它在长期负载和温度交变工况下能够维持尺寸稳定,不易产生变形累积。这些特性,恰好对应了纵切压线机对结构件和传动件的核心要求。
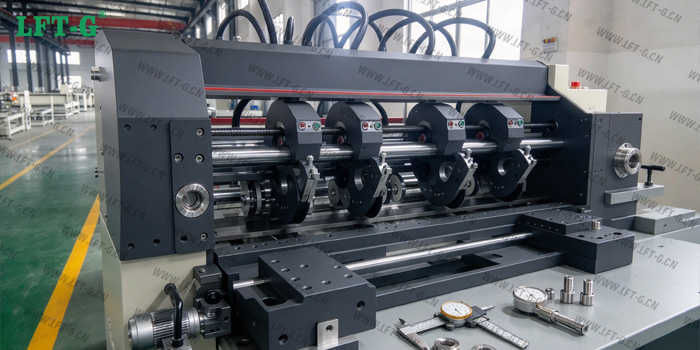
将LFT引入纵切压线机的配件制造,其可行性首先建立在材料性能的系统性优势之上。
高刚度与高强度的统一。LFT材料的设计初衷即是面向“以塑代钢”的结构性应用场景,其弹性模量和材料强度在从低温到高温的宽温度范围内均表现出色。对于纵切压线机中的支撑座、安装基板、齿轮等承受持续载荷的部件而言,这种宽温域下的力学稳定性是确保设备长期可靠运行的基础。
优异的抗蠕变与耐疲劳特性。纵切压线机在工作过程中,传动部件持续承受交变载荷,压线轮和导向组件则面临反复的冲击和摩擦。LFT材料经过验证,在抗蠕变和耐疲劳性能方面显著优于传统短纤维增强产品,能够在长期循环载荷下保持结构完整性,延缓材料老化。
低翘曲与尺寸稳定性。对于压线轮内固定圈、导向滑块等对尺寸精度要求较高的部件,LFT的低翘曲特性尤为关键。纤维在基体中的长程分布有效抑制了注塑成型后的各向异性收缩,使制品在脱模后能够保持设计尺寸,减少后续修正加工的需求。
轻量化与设计自由度。LFT材料的密度约为1.2-1.5 g/cm³,替代金属部件可实现20%-50%的减重。对于纵切压线机中高速运转的部件而言,减重直接意味着运动惯量的降低,有助于减少启停冲击、降低能耗,并改善整机的动态响应特性。同时,注塑成型工艺赋予了LFT部件更大的几何设计自由度,可以将原本需要多个金属零件组装的结构整合为单件成型,减少装配工序和连接件数量。
二、可替代配件的具体分析
结合纵切压线机的结构特点和工作环境,以下几类配件具备采用LFT材料替代金属的可行性。
结构支撑类部件。纵切压线机的机架连接件、支撑板、安装基板以及各类支架,主要承担静态或准静态的结构载荷。LFT材料的高刚性和抗蠕变特性使其能够胜任这类应用。在实际工业场景中,LFT已被用于制造泵体支撑结构、机械驱动连杆、轴承座等部件,并积累了可参考的工程经验。将这类部件从钢材或铝合金转换为LFT注塑件,不仅能够实现显著减重,还能通过一体化成型减少焊接和紧固工序,简化制造流程。
传动与导向类部件。纵切压线机的传动系统中包含齿轮、齿条、滑轮、滑块等运动部件。LFT材料的高耐磨性和耐疲劳特性使其适合用于这类存在相对运动和摩擦的场合。在工业机械领域,LFT材料已被应用于齿轮、滑轮、衬套等部件的制造,其磨损量小、使用寿命长的特点得到了验证。对于纵切压线机中承受冲击载荷的传动件而言,LFT的冲击强度优势——可达短纤维增强树脂的3-5倍——尤为重要。
压线组件的非工作部位。压线轮的轮体或内固定圈、压线转轴的非刃口部分,在保证刚性的前提下,是LFT材料可以发挥减重优势的领域。需要注意的是,压线轮的工作面(即与纸板直接接触的刃口或成型面)通常需要高硬度和特定的表面纹理,这部分仍应由金属材料制造。LFT材料适合用于压线轮的结构支撑部分和固定连接部分,通过合理的结构设计实现材料的功能分区。
护板与防护结构。设备护板、防护罩等部件对结构强度和缓冲性能有一定要求,同时还需要考虑耐化学腐蚀和加工便利性。LFT板材已有在护板类部件上的应用实例,其兼具结构强度与缓冲性能,且比金属更耐化学腐蚀,适合用于纵切压线机的外部防护和内部隔离结构。
耐磨衬套与垫片。纵切压线机中涉及大量相对运动的连接部位,衬套和垫片是易损件。LFT材料因其纤维增强结构带来的低磨损率和高承载能力,在衬套、垫片、阀座等耐磨件上的应用已有成熟案例。采用LFT制造这类部件,可以在延长使用寿命的同时降低更换维护成本。
三、需要正视的技术挑战与应对思路
尽管LFT材料的性能优势明显,但在纵切压线机配件上的实际应用仍需正视以下技术挑战。
熔接痕问题。在注塑成型过程中,当两股熔体前沿汇合时,长玻璃纤维由于自身的高刚性,难以跨越熔合界面,而是倾向于平行于熔接痕方向排列,导致该区域的拉伸强度仅保留母体材料的40%-55%。这意味着在设计LFT注塑件的浇口位置和结构布局时,必须避免在高应力区域形成熔接痕。应对策略包括采用顺序阀浇口技术消除冷料前沿,或通过合理的筋板布局将熔接痕引导至非承力区域。
各向异性收缩导致的翘曲。纤维在流动方向上取向排列,使得LFT制品在流动方向的收缩率(约0.1%-0.25%)远低于垂直方向(约0.6%-1.1%),这种3:1至4:1的各向异性收缩比会诱发严重的内部残余应力和出平面弯曲。对于纵切压线机中精度要求较高的部件,需要借助模流分析软件进行纤维取向预测和翘曲模拟,通过优化浇口位置、调整成型工艺参数来补偿收缩差异。实践表明,在模具设计阶段引入CAE仿真分析,可以有效减少试模次数和后续修正加工的成本。
纤维长度保持。LFT材料的力学性能高度依赖于制品中保留的纤维长度。注塑过程中的剪切作用会导致纤维断裂,过低的注射速度会降低纤维长度,而过高的注射速度同样会造成纤维损伤。需要在工艺窗口内找到平衡点,同时优化螺杆设计和背压控制,以最大限度地保留纤维的有效长度。
成本与验证周期。LFT材料的原料成本通常高于普通工程塑料,但综合考虑金属加工、焊接、防腐处理等工序的节省,以及部件整合带来的装配成本下降,整体制造成本可能实现优化。在批量替换前,建议通过疲劳测试和长期蠕变测试来验证LFT件的服役寿命,确保其在实际工况下的可靠性满足设备的设计要求。
四、分阶段实施路线图
LFT材料在纵切压线机上的应用不宜采取一步到位的全面替换策略,而应遵循风险可控、逐步推进的原则,分三个阶段实施。
第一阶段:非承力件替换与验证。优先选择设备护板、防护罩、线缆支架等非承力或低承力部件进行LFT替代。这类部件对材料力学性能要求相对较低,替换风险小,可以快速积累LFT材料在实际工况下的性能数据和加工经验。此阶段的核心目标是验证LFT材料在纵切压线机工作环境(温度、振动、粉尘)中的长期稳定性,建立材料性能数据库。
第二阶段:次承力结构件与耐磨件替换。在第一阶段验证通过的基础上,将替代范围扩展至支撑板、安装基板、衬套、垫片等次承力部件。这一阶段的实施需要配合详细的结构有限元分析和模流分析,确保部件在替代后仍能满足刚度和强度要求。同时,应重点关注熔接痕位置和纤维取向对部件性能的影响,通过模具设计优化来规避结构弱点。
第三阶段:传动件与关键结构件的替换评估。在前两阶段积累充分的工程数据和实际运行验证之后,对齿轮、滑块、压线轮内固定圈等传动件和关键结构件进行替换评估。这一阶段的决策应基于完整的疲劳测试数据和长期蠕变测试结果,确保LFT件在纵切压线机的典型工况下具有与金属件相当的服役寿命。
结语:纵切压线机的材料升级并非简单的“以塑代钢”,而是在深入理解设备工况和材料特性的基础上,寻求性能、成本与制造效率之间的最优平衡。LFT材料凭借其高刚度、优异的抗蠕变和耐疲劳特性、良好的尺寸稳定性以及注塑成型带来的设计自由度,为纵切压线机的轻量化和结构优化提供了一条切实可行的技术路径。从非承力件到传动件、从单一部件到系统整合,LFT材料的应用潜力值得在瓦楞纸板生产设备领域进行系统性的探索和验证。当材料科学的技术积累与设备制造的工程需求形成有效对接时,纵切压线机的性能边界将有望得到实质性的拓展。