 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
水墨印刷开槽机的LFT替代方案:机会、约束与分阶段路径
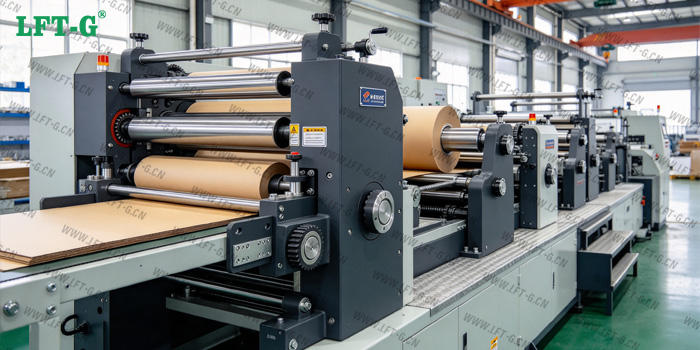
2026-10-09水墨印刷开槽机是瓦楞纸箱生产中的核心装备,一台设备需要同时完成印刷、开槽、切角、压线和切边五道工序。这意味着其内部集中了多组辊轴、齿轮、同步带轮、导向件和支撑结构,在持续振动、纸屑粉尘和水墨飞溅的环境中长时间运转。传统上,这些部件大多由铸铁、铸铝或合金钢制成,设备的重量、能耗和润滑维护成本长期处于较高水平。与此同时,长纤维增强热塑性复合材料(LFT)经过二十余年的迭代,已经证明自身不只是“轻量化选项”,而是能够在动态负载下替代部分金属结构件的工程材料。LFT的比强度可达17.2%,显著高于一般铝材的9.8%,同时具备优异的抗蠕变和抗疲劳性能。在医疗设备、工业机械和汽车传动系统中,LFT已被用于替代底盘、齿轮系统等原本属于金属领域的结构组件。问题由此产生:在水墨印刷开槽机的工况下,LFT究竟能替代什么,替代的边界又在哪里。这份方案试图给出一个务实而非激进的技术判断。
一、工况匹配:LFT为什么有可能替代金属部件
判断一种材料能否替代另一种材料,首先要看工况是否落在它的能力区间内。水墨印刷开槽机的典型工况可以概括为:中等载荷、高循环次数、持续振动、常温至中温、存在粉尘和水墨污染、润滑维护不便。这恰好对应了LFT的几个核心优势。在耐疲劳性方面,长玻纤增强聚酰胺的疲劳性能明显优于短纤增强体系,玻纤作为增强骨架贯穿基体,能够有效抑制裂纹扩展。对于印刷开槽机中持续往复或旋转的部件而言,这一特性直接关系到使用寿命。在抗蠕变性方面,长纤维体系在长期载荷下的尺寸保持能力远好于未增强或短纤增强塑料,在常温工况下足以支撑结构件的长期服役需求。在减重与振动抑制方面,LFT的密度通常在1.2至1.4 g/cm³之间,仅为铝合金的一半左右,这意味着同体积部件的惯性负载大幅降低。对于高速运转的辊轴传动链而言,更轻的旋转件意味着更小的启动惯量和更低的振动激励。在自润滑与耐磨方面,通过基体树脂选择和功能填料添加,LFT可以在无外部润滑的条件下保持稳定的摩擦学表现,这对于纸屑粉尘环境中难以频繁加注润滑脂的部件尤其有价值。
二、优先替代部件的可行性判断
基于上述工况匹配逻辑,水墨印刷开槽机中以下几类部件具备较高的LFT替代可行性。
传动系统中的同步带轮与齿轮是首选的替代对象。水墨印刷开槽机目前已大量采用同步带传动替代齿轮传动,以降低间隙和噪音。同步带轮本身并不承受齿轮啮合那样的高接触应力,其失效模式更多是齿面磨损和疲劳开裂,这正是LFT长纤维体系的优势区间。对于载荷较低的从动齿轮和辅助传动齿轮,LFT同样具备替代潜力,但需要针对齿根弯曲应力进行严格的疲劳校核,不能简单套用金属设计准则。
结构支撑件与安装板的替代可行性较高。LFT在医疗设备领域已被用于替代金属底盘和承重结构,其设计自由度允许通过加强筋和变壁厚设计来补偿模量上的差距。水墨印刷开槽机中的墙板附件、轴承座安装板、导轨支架等部件,承受的主要是弯曲和振动载荷,通过合理的纤维取向设计可以满足刚度要求,同时实现显著的减重效果。
纸板导向件与除尘部件是另一类值得优先考虑的方向。开槽工序产生的纸屑粉尘是设备维护中的常见问题,金属导向件在粉尘环境下的磨损往往快于预期。LFT材料配合适当的耐磨填料,可以在保持导向精度的同时具备更好的粉尘磨损耐受性,且不需要频繁润滑。
三、必须正视的关键约束
可行性方案的价值在于诚实地标出边界。LFT替代金属部件面临三个需要认真对待的约束。
纤维取向对性能的支配性影响是第一位的。LFT注塑件的力学性能具有强烈的方向依赖性,纤维沿流动方向的排列可以带来接近金属的强度和模量,但垂直方向的性能可能下降数倍。这意味着部件的结构设计必须与注塑充填路径协同考虑,不能先定结构再定工艺。对于承受复杂多向载荷的部件,需要在模具设计中主动引导纤维取向,或在关键区域通过局部增强结构来弥补方向性弱点。
吸湿与尺寸稳定性是聚酰胺基LFT需要关注的问题。PA6和PA66基体在潮湿环境中会吸收水分,导致模量和玻璃化转变温度的下降。水墨印刷环境中存在持续的水分暴露,虽然LFT的吸湿速率低于未增强聚酰胺,但长期服役下的尺寸变化需要在配合间隙设计中预留余量。对于尺寸精度要求极高的部件,聚丙烯基或聚酯基LFT可能是更稳妥的选择。
疲劳设计数据的缺乏是一个现实障碍。目前LFT的疲劳数据主要来自汽车和医疗领域,印刷机械工况下的载荷谱和寿命要求与这些领域存在差异。在替代实施之前,需要针对目标部件建立专门的疲劳测试数据,不能仅依赖材料供应商的通用数据手册。
四、分阶段实施路径
一个可控的替代方案不应追求一步到位。建议按照以下顺序推进。
第一阶段以非承力件验证工艺可行性。 选择纸板导向件、除尘刷座、传感器支架等低载荷部件进行LFT替代,目的是验证注塑工艺与设备装配的匹配性,积累实际工况下的失效数据和维护反馈。这一阶段的风险可控,即使出现问题也不影响设备核心功能。
第二阶段以传动辅助件验证动态性能。 将替代范围扩展至同步带轮、低载荷从动齿轮和链轮。同步带轮的替代相对简单,因为其载荷模式以弯曲和接触磨损为主,失效后果不涉及传动比精度。齿轮的替代则需要更谨慎的疲劳验证,建议从非关键传动链上的齿轮开始。
第三阶段以结构支撑件验证长期可靠性。 在积累了足够的动态载荷数据和维护经验之后,再考虑替代墙板附件、轴承座安装板等结构件。这一阶段的核心任务是验证LFT部件在设备全寿命周期内的蠕变行为和尺寸稳定性,特别是吸湿环境下的长期表现。
结语:LFT在水墨印刷开槽机上的应用,本质上是“以塑代钢”这一材料策略在特定工业场景下的落地尝试。它的价值不在于全面替代金属,而在于为那些“金属并非最佳选择、但长期没有更好选项”的部件提供一条新的技术路径。同步带轮、导向件和辅助结构件是最现实的切入点,而主传动轴、印刷辊和开槽刀轴等高应力核心件在可预见的未来仍应保留金属方案。替代的成败不取决于材料本身的性能上限,而取决于设计者是否愿意放弃金属设计的惯性思维,真正按照纤维增强复合材料的逻辑来重新思考部件的结构、工艺和失效模式。
上一篇 :
胶印机轻量化与降本:LFT材料替代金属的可行性方案下一篇 :
LFT材料赋能堆纸机:结构支撑与传动部件的替代方案全解