 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
注塑机配件能否用LFT材料替代,哪些配件可以先换、怎么换?
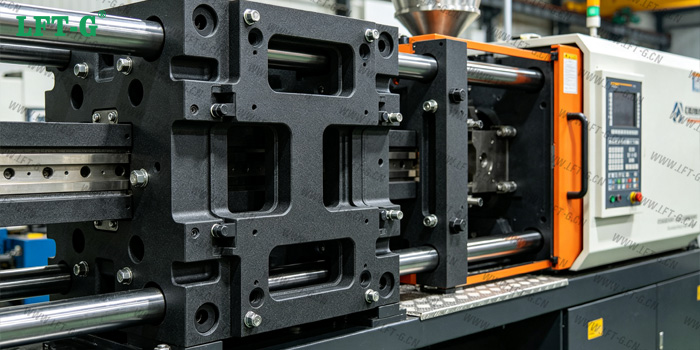
2026-09-10在制造业轻量化转型的浪潮中,注塑机长期扮演着“制造者”的角色——它用模具塑造出各种精密塑料制品,自己却始终是一台沉重的钢铁机器。一台中型注塑机的锁模部件和机架动辄数吨重,运动部件的高惯量不仅推高了运行能耗,也限制了响应速度和成型精度的进一步提升。当我们谈论长纤维增强热塑性塑料(LFT)的轻量化优势时,目光往往投向汽车、航空等终端应用领域,却较少思考一个更近的问题:LFT材料能否反过来服务于注塑机自身?换言之,能否用这种高比强度、高抗冲击的复合材料去替代注塑机上的部分金属配件,实现“以塑代钢”的逆向应用?这一思路在材料性能和工艺可行性上正在获得越来越多的支撑。
一、LFT材料为何适合注塑机配件替代
LFT是以长度通常6-25毫米的增强纤维与热塑性树脂复合而成的高性能材料,其纤维在制品内部形成三维网络结构,赋予材料远优于短纤维增强塑料的强度、刚度和抗冲击韧性。更关键的是,LFT材料的密度仅为1.2至1.5克每立方厘米,替代金属部件可实现20%至50%的减重效果。在高温环境下,长纤维网络还能有效抑制材料蠕变,保持优异的尺寸稳定性,这对于长期处于振动和温升工况下的注塑机配件而言尤为重要。二、可替代的注塑机配件方向
防护罩与安全门是LFT材料最具现实可行性的替代场景。这类部件不承担核心锁模力,但对耐久性和尺寸稳定性有一定要求。LFT材料在120℃时的高温疲劳强度可达普通玻纤增强聚丙烯的两倍,甚至比以耐热性著称的玻纤增强尼龙高出约10%,完全可以满足设备外壳长期运行的需求。同时,LFT注塑件表面具有良好的光泽度和平滑性,耐磨耗性和尺寸安定性也优于一般复合材料,可在不牺牲外观品质的前提下实现轻量化。
射台非核心结构件与辅助支撑构件是另一个值得关注的方向。采用LFT材料制造电机支架、泵体支撑等结构件,可以在满足刚度要求的前提下显著降低运动部件的惯量。已有研究表明,长碳纤维增强复合材料制造的机器人结构框架相比铝合金可实现约38%的减重,这为注塑机射台区域的辅助结构件替代提供了有力的参照。
中小批量生产用模具板同样具备替代潜力。增材制造的聚合物模具板在数百次注塑循环内能够稳定生产出几何精度、力学性能和纤维构型均合格的LFT制品,其性能与传统钢制模具板生产的零件在拉伸强度上差距不超过5%,弯曲强度差距不超过10%。这种方案特别适合备件生产和小批量试制场景,能够大幅缩短模具制造周期并降低模具重量。
三、工艺适配的关键要点
用LFT材料制造注塑机配件,需要关注纤维长度的保留问题。注塑过程中,螺杆的剪切作用是导致纤维断裂的首要因素。若工艺控制不当,纤维长度可能从初始的10毫米缩短至5毫米,制品冲击性能将受到严重影响。为此,设备方面应选用压缩比较小的螺杆,配备剪切作用较小的止逆阀,喷嘴宜采用直通式设计,以降低对纤维的剪切损伤。工艺参数方面,需要减少背压、降低螺杆转速,依靠机筒加热而非机械剪切来实现材料熔融。模具设计上,应避免小直径浇口引入的过度剪切,建议采用扇形浇口或圆形浇口替代点浇口,流道设计以圆滑结构和圆形截面为宜。
值得注意的是,LFT材料对螺杆和机筒的磨损并不比传统短切玻璃纤维增强塑料更大,因此无需为此专门更换特殊合金材质的螺杆和机筒,真正需要投入精力的是工艺参数的匹配和螺杆几何结构的优化。
四、综合效益分析
从经济效益来看,采用在线混炼注塑成型方案可将每公斤材料成本降低约3.5元,总能耗相比传统分步工艺降低30%。从设备性能角度看,运动部件减重直接降低了驱动系统的负载,有助于提升注射响应速度和位置控制精度。从维护角度而言,LFT配件的耐腐蚀性和尺寸稳定性优于金属件,在潮湿或化学品接触环境中的使用寿命更长。此外,LFT材料可回收利用,设备退役后的配件处理也更加环保。
结语:LFT材料在注塑机配件上的应用,本质上是一次“以塑代钢”思路从终端产品向制造装备自身的延伸。防护罩、辅助结构件和中小批量模具板是最先具备落地条件的三个方向,其可行性建立在LFT材料成熟的力学性能和注塑工艺基础之上。需要正视的是,注塑机的核心承力部件——如锁模肘杆和大型模板——目前仍难以被LFT材料完全替代,但围绕非核心配件的渐进式替代,已经能够带来可观的减重收益和能耗优化。随着在线混炼注塑成型技术的进一步成熟和纤维长度控制精度的持续提升,LFT材料在注塑机自身装备上的应用空间有望进一步拓展。