 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
堆垛机械手结构升级:LFT材料替代金属的可行性与设计要点
2026-09-20堆垛机械手是现代物流与制造产线中承担高频搬运任务的核心装备,其运行效率、定位精度和能耗水平直接决定了整条产线的产出能力。然而,长期以来,堆垛机械手的结构件——从大臂、小臂到关节壳体、抓手横梁——几乎被铝合金和钢材所主导。金属材料固然提供了可靠的刚性与强度,但其较高的密度使得机械手的运动部件惯量偏大。堆垛机械手跨度大、惯性大的结构特点,导致驱动电机需要输出更大的扭矩来驱动臂体运动,这不仅增加了能耗,也限制了运动速度与定位精度的进一步提升。与此同时,反复的启停和往复运动对结构件提出了严苛的抗疲劳要求,金属件虽不易发生疲劳断裂,但其重量带来的惯性冲击却持续消耗着关节轴承和减速器的寿命。如何在保证结构性能的前提下实现有效减重,成为堆垛机械手设计中一个长期存在的技术课题。长纤维增强热塑性复合材料(LFT)的出现,为这一课题提供了新的解题思路。
一、LFT材料的技术特性与适配逻辑
LFT是一种在热塑性树脂基体中加入长度为5至25毫米的增强纤维(玻璃纤维或碳纤维)所制成的高性能复合材料。与常规短纤维增强塑料中不足1毫米的纤维长度相比,LFT的长纤维在注塑成型后能够在制品内部形成搭接的三维网络结构,这一结构特征使其在强度、刚性、抗冲击性和抗疲劳性方面实现了跨越式提升。从堆垛机械手的应用需求出发,LFT材料具备以下几个关键适配特性:
轻量化能力突出。 LFT的密度约为1.2至1.4 g/cm³,仅为铝合金密度的约一半,相比钢材则可实现更大幅度的减重。对于堆垛机械手而言,臂体、关节壳体等运动部件的减重直接转化为运动惯量的降低,使驱动系统在相同功率下能够获得更高的加速度和更短的节拍时间。
比强度显著优于金属。 LFT材料的比强度远高于一般铝材,这意味着在同等承载条件下,使用LFT制造的部件可以比铝合金部件更轻;或者在同等重量下,能够提供更高的承载能力。
抗疲劳与抗蠕变性能优异。 堆垛机械手在长期运行中,结构件承受的是数百万次乃至千万次的循环载荷。LFT材料中的长纤维三维网络结构能够有效分散应力集中,在长时间高频运动中保持良好的耐久性。其抗蠕变性能同样出色,这对于需要在恒定载荷下保持尺寸精度的关节壳体和支撑结构尤为重要。
设计自由度高。 LFT材料可依托注塑成型工艺实现复杂几何形状的一体化成型,设计者可以根据受力分析结果,通过调整纤维含量和模具结构来实现定向增强,从而在特定位置优化结构强度。这种设计灵活性是金属CNC加工或焊接组装方式难以比拟的。
耐腐蚀与可回收。 LFT材料具有优异的耐化学腐蚀性能,能够适应堆垛作业中可能遇到的潮湿、油污等工况环境。同时,其热塑性基体使材料具备可反复熔融回收利用的能力,符合绿色制造的发展方向。
二、可替代部件的逐一分析
2.1 机械臂体与连杆
机械臂体是堆垛机械手中重量占比最大、减重收益最显著的部件。在传统设计中,大臂和小臂多采用铝合金型材或钢材焊接结构。以LFT材料替代后,臂体的减重幅度可观,而减重带来的效益是多维度的:一方面,运动惯量的降低使伺服电机可以用更小的扭矩完成相同的动作,直接降低能耗;另一方面,臂体自身重量的减少意味着关节轴承和减速器承受的载荷同步下降,有利于延长关键传动件的使用寿命。
在设计上,LFT臂体可以采用加强筋结构与薄壁主体相结合的方案,通过有限元分析确定最优的筋板布局和壁厚分布,在保证抗弯和抗扭刚度的前提下实现最大程度的减重。国内已有研究表明,针对码垛机械手跨度大、惯性大的问题,通过有限元分析对结构进行优化,可以在保证使用要求的前提下有效减少结构质量、降低动态负荷。
2.2 关节壳体
关节壳体原本多采用铝合金或铸铁制造,对尺寸精度和结构刚性要求极高。LFT材料凭借其低成型收缩率和高尺寸稳定性,能够满足关节壳体的精密配合要求。在实际应用中,采用长碳纤维增强复合材料制造关节壳体,可实现减重60%以上的效果。
关节壳体的LFT化还需要考虑与轴承、电机等标准件的连接问题。合理的设计方案是在注塑成型过程中预埋金属螺纹嵌件,以提供可靠的螺纹连接强度。嵌件与LFT基体之间的结合以机械咬合为主,通过在嵌件表面设计沟槽或滚花结构可以增强结合力。
2.3 抓手与端拾器
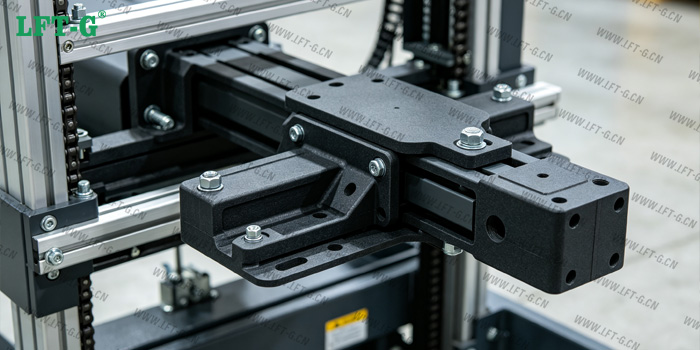
堆垛机械手的抓取系统——包括真空吸盘支架、夹爪臂、横梁和纵臂等——同样适合采用LFT材料。相关技术方案已经涉及以LFT复合材料制造冲压上下料工业机器人端拾器,其横梁支架和纵臂支架均可采用此类材料,通过优化结构设计来解决对物料的有效吸附和夹持问题。
抓手系统采用LFT材料后,由于自身重量大幅降低,抓取动作的响应速度可以进一步提高,同时减少了对被搬运物料定位精度的干扰。LFT材料良好的冲击韧性也有助于应对抓取不同规格工件时产生的动态冲击载荷。
2.4 支撑结构与底座部件
堆垛机械手的支撑臂、横梁支架、固定套等非直接高速运动的部件,同样可以采用LFT材料替代金属。这些部件虽然运动速度相对较低,但其自身重量仍然通过机械手的动力学传递链影响整体能耗。采用LFT材料可以在不影响结构功能的前提下实现减重,并且支持注塑一体成型,将原本需要多个金属零件焊接或螺栓连接的结构集成为一个单一部件,减少装配工序和连接失效风险。
三、替代设计中的关键技术要点
3.1 刚度补偿策略
LFT材料的弹性模量在绝对数值上低于铝合金,因此在替代设计时,不能简单地“等尺寸替换”,而需要通过结构再设计来补偿刚度差异。主要策略包括:增大截面惯性矩,如通过加高加强筋、采用箱型截面等方式提高抗弯刚度;优化纤维含量和取向,在受力最大的区域提高纤维含量或利用模具流道设计实现纤维的定向排列;对于刚度要求特别高的超长臂体,可考虑在LFT注塑件中嵌入连续纤维增强型材进行局部加强。
3.2 连接设计
LFT部件与金属部件之间的连接是设计中的关键环节。对于需要频繁拆装或承受较大拉力的连接点,建议采用预埋金属嵌件的方式。对于非关键连接部位,可以采用自攻螺钉或铆接方式,但需注意LFT材料的各向异性特征,连接件的布置方向应与主要受力方向协调。此外,LFT材料与金属件的粘接也是一种可行的连接方式,但需要对粘接表面进行适当的预处理以保证粘接强度。
3.3 成型工艺与质量控制
LFT材料的注塑成型周期通常在1至3分钟范围内,成型效率远高于金属件的CNC加工或铸造成型。在批量生产中,注塑模具的设计需要重点关注浇口位置和流道布局,以确保长纤维在模腔内的流动和取向符合设计预期。制品脱模后的尺寸检验和必要的后处理(如去毛刺、嵌件检测等)也应纳入质量控制流程。
四、可行性效益分析
从性能效益来看,LFT材料替代金属的核心价值在于减重带来的动态性能提升。结构件减重后,机械手的运动惯量降低,伺服驱动系统的响应速度加快,堆垛节拍有望缩短。同时,驱动电机的负载降低,长期运行的电能消耗相应减少。有分析指出,LFT材料的轻量化特性可带来显著的能源节约,能耗降低幅度可达20%以上。
从全生命周期成本来看,尽管LFT材料的单件材料成本可能高于普通钢材,但其优势体现在多个环节:注塑成型的高效率使单件加工成本大幅降低;一体化成型减少了零件数量和装配工序;材料可回收利用降低了废料处理成本。综合来看,LFT在实际应用中的综合经济性正在逐步显现,尤其适合批量较大的堆垛机械手生产场景。
从制造效率来看,注塑成型的周期远短于金属加工,且易于实现自动化生产,这为堆垛机械手的规模化制造提供了有利条件。
结语:长纤维增强热塑性复合材料在堆垛机械手领域的应用,不是对金属材料的简单替换,而是一次从材料选择到结构设计、从制造方式到成本模型的系统性升级。机械臂体、关节壳体、抓手系统和支撑结构等部件的LFT化,能够带来实质性的减重收益,进而改善机械手的动态响应、降低运行能耗、延长关键传动件的使用寿命。当然,这一替代过程也需要正视LFT材料在绝对刚度上的局限性,通过合理的结构再设计和连接方案予以弥补。随着LFT材料体系的持续完善和注塑工艺的不断成熟,其在堆垛机械手乃至更广泛的工业机器人领域的应用前景值得期待。