 中文
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의


案例研究
-
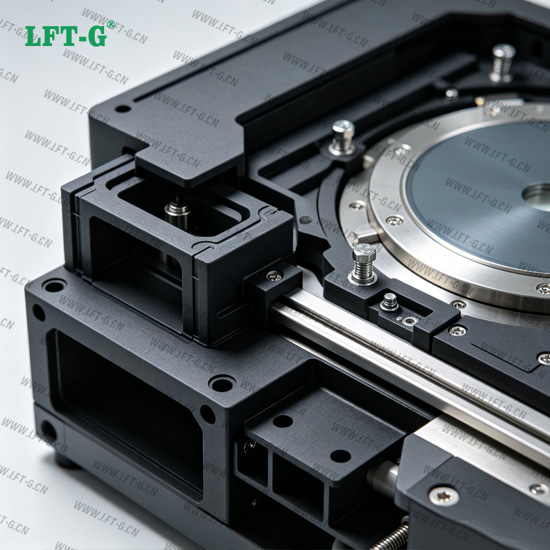 降本增效新抓手:LFT材料如何破解蚀刻机轻量化与性能悖论随着集成电路制造工艺不断向纳米尺度演进,等离子体刻蚀技术已成为晶圆加工中不可或缺的关键环节。在这一过程中,刻蚀机腔体及内部部件长期暴露于高能等离子体轰击和强腐蚀性化学气氛之中,对材料的耐腐蚀性、热稳定性、纯度及尺寸精度提出了极为严苛的要求。传统上,刻蚀设备的关键部件多采用金属、陶瓷或石英等材料制造,但这些材料在轻量化、设计灵活性、加工成本及综合性能方面均存在不同程度的局限。长纤维增强热塑性塑料(LFT)作为一种近年来发展迅速的新型复合材料,凭借其优异的力学性能、轻量化潜力及良好的尺寸稳定性,已在汽车、航空航天等领域成功实现了“以塑代钢”的工程实践。本文旨在系统评估LFT材料在蚀刻机设备中替代传统材料的可行性,探讨其潜在的应用场景与技术挑战,为半导体设备材料的多元化选型提供参考。 一、LFT材料概述与核心性能 LFT材料是以长度通常在6-25毫米的增强纤维(如玻璃纤维、碳纤维等)与热塑性树脂基体(如聚丙烯PP、尼龙PA、聚苯硫醚PPS等)复合而成的一类高性能轻量化材料。与纤维长度仅1毫米左右的短纤维增强塑料相比,LFT内部的长纤维在基体中形成了搭接的三维网络结构,从而大幅提升了制品的力学性能,尤其在抗冲击强度和抗蠕变性能方面表现突出。 LFT材料的核心优势主要体现在以下几个方面: 其一,低密度(约1.2-1.5 g/cm³)使得替代金属部件可实现20%至50%的显著减重; 其二,长纤维三维网络结构赋予材料优异的尺寸稳定性,热膨胀系数可与金属材料相当,在高温和负载条件下能有效保持形状和尺寸精度; 其三,材料设计自由度大,可通过注塑等工艺成型复杂形状、集成多种功能,减少零部件数量并简化装配工序; 其四,以高性能树脂为基体的LFT材料具备良好的耐化学腐蚀性和耐高温性能。 这些特性使LFT具备了在半导体设备领域替代传统金属和陶瓷材料的潜力。 二、蚀刻机工作环境对材料的技术要求 等离子刻蚀过程中,晶圆需在高密度、高能量的等离子体轰击环境下进行处理,刻蚀气体通常采用卤素气体或惰性气体,如Cl₂、F、HBr、HCl等。在此工况下,刻蚀机腔体及部件材料须满足一系列严格要求: 纯度和洁净度方面,材料须具备极低的释气性和离子析出性,避免微污染导致晶圆缺陷;材料表面应避免金属污染,如Na、K、Fe、Ni等元素一旦沉积到晶圆表面即会造成芯片污染。 耐腐蚀性方面,材料须对强腐蚀性酸、碱、溶剂及高能等离子体具有优异的耐受性,与卤素气体的反应速率应尽可能缓慢。 热学和尺寸稳定性方面,材料须在高温工艺条件下保持形状和尺寸稳定,低热膨胀系数有助于零部件在工作温度范围内避免因热膨胀引起的形变;同时应具备低孔隙率以减弱等离子体对材料的轰击效应。 电性能方面,在射频能量耦合条件下,材料需具有优异且可重复的介电性能。 这些严苛的技术要求,构成了评估任何新材料能否应用于蚀刻机的基本准则。 三、LFT材料在蚀刻机中的潜在应用场景 基于LFT材料的性能特点与蚀刻机不同部件的工作环境差异,以下类别配件具有较高的替代可行性: 结构框架与外壳类部件。蚀刻机的外部框架、防护外壳、设备底盘等结构件主要承担支撑和保护功能,不直接接触等离子体环境,对耐腐蚀性的要求相对温和,但对力学强度和尺寸稳定性有较高要求。LFT材料的高强度、高刚性和轻量化优势在此类应用中能够得到充分发挥,通过注塑成型可实现复杂结构的集成制造,有效减少零部件数量和装配工序。 承载与传动类部件。蚀刻设备中的齿轮、滑块、导轨等传动部件需要承受一定的机械负载和往复运动摩擦。LFT材料优异的耐磨性、抗疲劳性和尺寸稳定性使其成为替代金属传动件的可行选择。特别是以尼龙或聚苯硫醚为基体的LFT材料,在保持良好力学性能的同时可实现自润滑效果,减少润滑剂对洁净环境的污染风险。 晶圆搬运与夹持类部件。晶圆传输过程中的夹具、承载托盘、定位装置等部件要求材料具备良好的尺寸精度、耐磨性和洁净度。LFT材料的高尺寸稳定性和低释气特性使其在此类应用中具有替代传统工程塑料和轻金属的潜力。长纤维增强结构可有效抑制部件在反复装卸过程中的变形和磨损,延长使用寿命。 管路与连接件。蚀刻机中涉及气体和液体输送的管路、喷嘴、接头等部件,需要材料具备良好的耐化学腐蚀性和加工性能。以耐腐蚀树脂为基体的LFT材料在此类非核心工艺部件中具有较好的应用前景,可通过注塑工艺实现复杂流道的一体化成型。 需电磁屏蔽的部件。若选用长碳纤维增强的LFT材料,其本身具备一定的导电性和电磁屏蔽能力。这一特性使其可用于替代需要电磁屏蔽功能的金属部件,在满足功能性要求的同时实现轻量化。 四、技术挑战与应对策略 尽管LFT材料在上述应用场景中展现出良好前景,但在蚀刻机这一极端工况下的应用仍面临若干关键技术挑战,需要在材料选型和工艺设计层面加以应对: 耐温性挑战。蚀刻工艺中部分部件需承受250°C以上的高温。普通LFT材料(如PP基体)在此温度下难以胜任,需选用以聚苯硫醚(PPS)、聚醚醚酮(PEEK)等耐高温特种工程塑料为基体的LFT材料。目前已有以LFT-PPS(含50%长玻璃纤维)为代表的高端牌号,可在苛刻应用中挑战金属级别的尺寸稳定性和刚性。碳纤维增强的PEEK材料在等离子环境中持续运行数千小时后,部件尺寸变化率仍可控制在微米级别。 耐等离子体腐蚀挑战。蚀刻腔体内的高能等离子体对材料具有强烈的侵蚀作用。研究表明,经过特殊界面偶联工艺处理的碳纤维增强材料,可显著抑制等离子体轰击下表面微裂纹的扩展速率;同时,某些聚合物表面在CF₄等离子体中可形成具有自钝化效应的氟化层,阻断链式降解。这为LFT材料在等离子体环境中的长期可靠应用提供了技术路径。 纯度和释气性挑战。半导体制造对洁净度要求极高,材料须为高纯度、低释气等级别。LFT材料中的纤维、偶联剂、添加剂等组分可能成为潜在的污染来源,需要通过严格的材料纯化工艺和配方优化来满足半导体级要求。目前已有专门为半导体应用开发的高纯度热塑性复合材料,其离子含量和释气率可控制在极低水平。 纤维取向与各向异性挑战。注塑成型过程中纤维的取向分布会影响制品的力学性能各向异性,对于精度要求极高的部件,需通过模具设计、浇口位置优化和工艺参数控制来确保纤维沿受力方向定向排布。 结语:LFT材料以其高强度、轻量化、优异的尺寸稳定性和设计灵活性,为蚀刻机设备的材料升级提供了新的可能性。在结构框架、传动部件、晶圆搬运及管路连接等非核心工艺部件领域,LFT材料已展现出替代传统金属和工程塑料的工程潜力。然而,对于直接暴露于高温、强腐蚀性等离子体环境的核心腔体部件,当前LFT材料的长期可靠性尚需更为系统的验证。未来,随着以聚苯硫醚、聚醚醚酮等耐高温树脂为基体的高性能LFT材料的不断成熟,以及材料纯化技术和纤维/基体界面工程研究的深入,LFT材料在半导体刻蚀设备中的应用边界有望逐步拓展。这一进程不仅需要材料科学家的持续创新,也离不开半导体设备制造商与材料供应商之间的深度协同,共同推动“以塑代钢”从理念走向工程现实。...
-
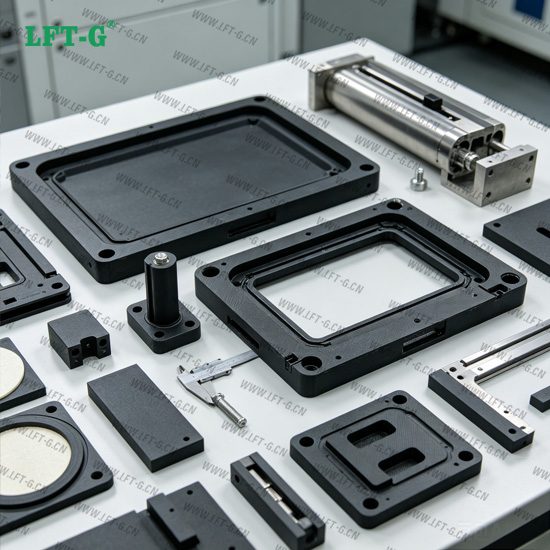 LFT材料在电子束曝光机设备中的“以塑代钢”可行性全剖析电子束曝光机作为半导体制造前道工序中最精密的图形化设备之一,其性能直接决定着集成电路特征尺寸的极限。这类设备通常由电子枪、电子光学柱(含透镜与偏转器)、高精密工件台、真空系统等核心部件构成。长期以来,设备制造商习惯于采用金属、陶瓷和低膨胀玻璃等传统材料来制造这些部件,以保障其在超高真空环境和严苛精度要求下的可靠性。然而,随着半导体产业对设备产能、运行成本和环境友好性提出越来越高的要求,传统材料在重量、加工效率和经济性方面的局限性日益凸显。近年来,以长纤维增强热塑性复合材料(LFT)为代表的高性能复合材料,凭借其优异的比强度、尺寸稳定性、轻量化潜力和高效成型能力,正在精密仪器和高端装备制造领域掀起一场“以塑代钢”的材料革新。本文旨在系统探讨LFT材料在电子束曝光机各部件中替代传统材料的可行性,分析其技术优势与关键挑战,并提出切实可行的实施路径。 一、LFT材料概述与核心特性 长纤维增强热塑性复合材料(LFT)是将长玻璃纤维或长碳纤维(纤维长度通常为6至25毫米)与热塑性树脂基体(如聚丙烯、聚酰胺、聚苯硫醚、聚醚醚酮等)经浸润工艺复合而成的高性能材料。与传统的短纤维增强热塑性材料相比,LFT中更长的纤维保留长度能够在成型后形成内部三维纤维骨架,从而大幅提升材料的力学性能。 LFT材料具备以下几项对电子束曝光机至关重要的特性。其一,超高机械性能——材料展现出超高刚性、高抗冲击性、优异的耐疲劳性和耐蠕变性。其二,优异的尺寸稳定性——长纤维网络有效降低了成型收缩率,使制品在复杂工况下保持低翘曲和高尺寸精度。其三,显著的轻量化优势——LFT的密度仅为1.2至1.4 g/cm³,约为钢材的五分之一。其四,高效成型能力——通过注塑工艺即可一次成型复杂结构部件,生产效率较传统金属加工提升60%以上。其五,环境耐受性——材料具备优异的耐高低温、耐化学腐蚀和低吸水率特性,能够适应复杂工况。此外,LFT材料可熔融重塑,循环利用率超过95%,契合当前制造业的绿色发展需求。 二、潜在应用部件分析 基于LFT材料的性能特点,以下电子束曝光机部件具备较高的替代可行性: 1)载物台(工件台)组件 载物台是电子束曝光机中承载晶圆或掩膜版并进行精密位移的核心部件。传统上,这类部件采用金属或陶瓷材料制造,对刚度、轻量化和尺寸稳定性有着极为苛刻的要求。已有研究表明,高性能复合材料在电子束光刻设备的载物台组件中展现出替代传统材料的巨大潜力。碳纤维复合材料的应用先例证明,通过合理设计,复合材料载物台部件完全能够在满足刚度要求的同时实现大幅减重。采用LFT材料制造载物台的结构框架、支撑板等部件,可在保证机械性能的前提下显著降低运动部件的惯量,从而提升设备的动态响应速度和定位精度。 2)精密结构件与外壳 电子束曝光机中包含大量传感器外壳、支架、接插件、连接器基座等精密结构件。这些部件要求高机械强度和良好的尺寸稳定性,但对导热、导电等功能的依赖性相对较低。LFT材料已在医疗设备、精密仪器等领域成功替代金属和传统短纤维增强塑料,应用于组件支架、传动系统等对力学性能要求严苛的结构部件。在电子束曝光机中,采用LFT材料制造这类非核心但数量众多的结构件,能够有效降低整机重量和制造成本。 3)设备框架与外壳 电子束曝光机的外部框架、防护罩壳和仪器外壳等部件,同样适合采用LFT材料。这类部件对机械强度的要求适中,但对轻量化、美观性和成型效率有较高要求。LFT材料已在电气仪器外壳、IT设备框架等领域获得广泛应用。通过一体化注塑成型,可将传统金属框架的多个零部件整合为单一LFT部件,大幅减少装配工序和连接件的数量。 三、关键技术挑战与应对策略 尽管LFT材料在上述部件中展现出广阔的应用前景,但在电子束曝光机这一高精密设备上实施替代,必须正视并妥善解决以下关键技术挑战: 1)真空兼容性与低放气要求 电子束曝光机工作于超高真空环境(通常要求低于10⁻⁶至10⁻⁹毫巴)。真空腔体内的任何材料都必须具备极低的放气率,否则释放的气体分子会污染电子光学系统、影响电子束质量并降低设备寿命。传统聚合物材料在真空环境中往往存在严重的放气问题。解决方案是选用以聚苯硫醚(PPS)、聚醚醚酮(PEEK)等高性能热塑性树脂为基体的LFT材料。这类材料本身具有较低的本征放气率,再辅以严格的预处理(如真空烘烤除气)和表面处理工艺,可使其满足超高真空环境的使用要求。 2)导电性与静电防护 电子束曝光机中的部件需要具备适当的导电性以防止电荷积累,否则静电放电可能干扰电子束轨迹或损坏精密元件。传统LFT材料(如玻璃纤维增强型)通常为电绝缘体。应对策略是选用长碳纤维增强型LFT(LCF) ,碳纤维本身具有良好的导电性,能够提供天然的导电和电磁屏蔽功能。对于对导电性要求不高的部件(如外壳、框架),则可继续使用成本更低的玻璃纤维增强LFT。 3)导热性能与热管理 部分电子束曝光机部件(如靠近电子枪或透镜的组件)存在散热需求,而LFT材料的导热性通常远低于金属。解决方案包括:在热管理关键区域保留金属嵌件或散热结构;选用碳纤维增强LFT以提升导热性能;通过合理的结构设计将发热部件与LFT部件进行热隔离。 4)长期机械稳定性 电子束曝光机对长期尺寸稳定性和抗蠕变性能要求极高。LFT材料虽然抗蠕变性能优于短纤维增强塑料,但与金属相比仍有差距。这要求在设计阶段进行充分的疲劳和蠕变测试,并对承受长期静态负载的关键部件采取保守的安全系数。对于受力条件极为苛刻的部件,建议暂缓LFT替代,或在复合材料方案成熟后再行推进。 四、实施路径建议 基于上述分析,建议按照“由外而内、由简到繁”的分阶段策略推进LFT材料在电子束曝光机上的应用: 第一阶段——外围部件验证:从设备外壳、防护罩、框架等对真空和精度要求相对较低的外部部件入手,开展LFT材料的选型、成型工艺开发和性能验证。这一阶段风险较低,可快速积累复合材料在设备上的应用经验。 第二阶段——内部非关键结构件推广:在验证成功后,将LFT材料推广至真空腔体内部的传感器外壳、支架、接插件基座等非关键结构件。此时需重点解决真空兼容性和放气率控制问题,选用PPS或PEEK基体的LFT材料,并建立严格的材料筛选和预处理标准。 第三阶段——关键承载部件攻关:在充分验证前两阶段成果的基础上,逐步推进载物台组件等关键承载部件的复合材料替代。这一阶段需要与专业的LFT材料供应商合作,进行定制化的材料配方开发和部件结构优化设计,并通过长期的可靠性测试验证其在实际工况下的性能表现。 结语:LFT材料以其优异的比强度、尺寸稳定性、轻量化潜力和高效成型能力,为电子束曝光机的材料升级提供了新的可能性。从设备外壳到载物台组件,从非关键结构件到关键承载部件,LFT材料有望在多个层面替代传统金属材料,实现设备减重、降本和性能提升的多重目标。然而,这一替代过程绝非简单的材料置换,而是需要系统解决真空兼容性、导电性、导热性和长期稳定性等一系列关键技术难题。随着高性能热塑性树脂基体(如PPS、PEEK等)LFT材料的不断成熟,以及复合材料在精密仪器领域应用经验的持续积累,LFT材料在电子束曝光机上的规模化应用将从理论探索逐步走向工程实践。这不仅是材料科学的进步,更是半导体装备制造业迈向轻量化、高效化和绿色化...
-
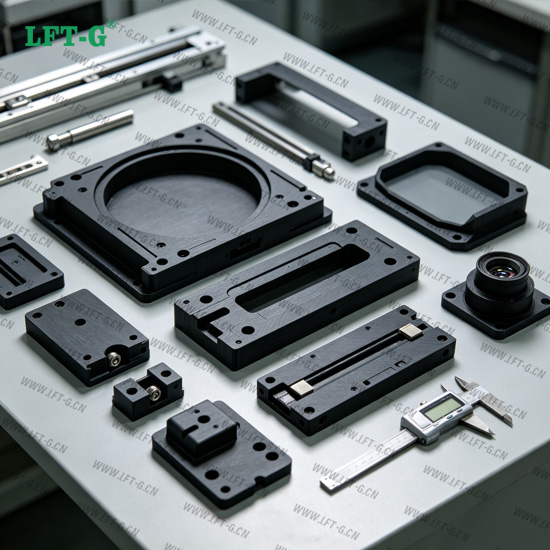 光刻机降本增效新思路,深度解析LFT材料的应用潜力与边界光刻机作为半导体制造产业链中最核心、最精密的关键设备,其性能直接决定了芯片制程工艺的先进水平。一台光刻机由数万个零部件组成,涉及光学、精密机械、流体控制、运动控制等多个尖端技术领域,对材料的综合性能要求极为苛刻。长期以来,光刻机的核心结构件主要依赖特种陶瓷、高纯石英、精密碳化硅等无机非金属材料以及高性能金属材料。然而,随着光刻机朝着更高精度、更大产能和更低成本的方向持续演进,如何在保证性能的前提下实现零部件的轻量化、成本优化和供应链多元化,已成为业界关注的重要课题。 长纤维增强热塑性复合材料(LFT)是20世纪90年代逐渐发展起来的一种新型纤维增强树脂基复合材料。与常规短纤维增强热塑性塑料相比,LFT材料具有高强度、高刚性、高尺寸稳定性、耐高温、低吸水率、低翘曲度、使用寿命长以及高低温抗耐蠕变性能优良等显著特点。这些优异的综合性能使LFT材料在汽车、电子、机械、航空航天等领域获得了广泛应用。本文旨在系统探讨LFT材料在光刻机各系统中的应用潜力,分析其技术可行性与局限性,为光刻机的材料选型与设计优化提供参考。 一、LFT材料性能概述 LFT材料是以热塑性树脂为基体,以玻璃纤维、碳纤维等长纤维(纤维长度通常6-25mm)为增强材料,通过特殊工艺复合而成的一类高性能工程材料。其核心性能优势主要体现在以下几个方面: 力学性能方面,LFT材料由于保留了较长的纤维长度,能够更有效地传递载荷,其强度、刚性和抗冲击性能显著优于短纤维增强塑料。通过选择合适的纤维种类和含量(通常为20%至40%重量比),可以在较宽范围内调节材料的力学性能。 尺寸稳定性方面,LFT材料具有低吸水率和低翘曲度的特点,在不同温湿度环境下能够保持较为稳定的尺寸精度。这一特性对于精密设备的结构件尤为重要。 热性能方面,LFT材料具备良好的耐高温性能和抗蠕变性能,能够在较宽的温度范围内保持力学性能的稳定性。 加工性能方面,LFT材料流动性好,易于加工复杂形状的薄壁制品,且对模具和成型设备的要求相对较低。此外,LFT材料可回收再利用,具有良好的环保特性。 二、光刻机对材料的特殊要求 光刻机的运行环境和工作条件对材料提出了极为严格的要求。光刻机的核心光学系统要求材料具有极高的纯净度、极低的热膨胀系数和优异的光学均匀性。碳化硅陶瓷等材料凭借高刚性、低热膨胀系数等特性,被广泛应用于光刻机工件台、导轨、陶瓷吸盘、手臂等运动部件。这些核心运动部件需要在纳米级运动精度下稳定运行,对材料的弹性模量、热导率和尺寸稳定性要求极高。 与此同时,光刻机还包含大量非光学、非核心精度的辅助系统和结构件,如流体管路、减振系统部件、外壳防护罩、线缆槽等。这些部件虽然不直接参与曝光成像或超精密运动,但同样对光刻机的整体性能和长期稳定运行具有重要影响。正是这些外围与辅助部件,为LFT材料的应用提供了潜在空间。 三、LFT材料的潜在应用方向 1)减振系统结构件 光刻机对环境振动极为敏感,外部振动会直接影响曝光精度和成像质量。高性能减振器是保证光刻机稳定运行的关键组成部分。减振器包含大量结构件和连接件,这些部件需要在长期承载条件下保持尺寸稳定和力学性能不衰退。 LFT材料的高刚性、高尺寸稳定性和优异的抗蠕变性能,使其有潜力应用于减振系统的部分非核心结构件。与金属材料相比,LFT材料还具有阻尼特性方面的潜在优势,可能在一定程度上辅助提升减振效果。当然,减振器的核心功能单元(如空气弹簧、精密作动器等)仍需要由专业材料制造,LFT材料主要定位于结构支撑和连接类部件。 2)流体控制与管路系统 光刻机的浸液系统对曝光分辨率和良品率具有直接影响。超洁净流控系统需要实现对温度、金属离子、气泡和残留液膜的高精度控制。流体管路、接头、阀体等部件需要具备良好的耐腐蚀性、低析出性和尺寸稳定性。 LFT材料耐腐蚀、尺寸稳定的特点,使其在流体控制系统的部分管路和接头部件上具有应用潜力。通过选用合适的树脂基体(如耐化学腐蚀的特种热塑性塑料)并配合适当的纤维增强,LFT材料可以满足一定洁净度要求下的流体输送功能。但对于直接接触光刻胶或超纯水的核心流控部件,其材料纯净度和析出物控制要求极高,LFT材料是否能够满足尚需严格的实验验证。 3)设备外壳与防护罩 光刻机的外壳和防护罩需要具备足够的结构强度、良好的可加工性和一定的电磁屏蔽能力。LFT材料强度高、可塑性强,且可以通过添加导电填料实现一定的电磁屏蔽功能,是制造设备外壳和防护罩的潜在候选材料。与金属外壳相比,LFT材料外壳具有重量轻、加工成本低、设计自由度高等优势。 4)线缆管理与辅助结构件 光刻机内部包含大量精密线缆和管路,需要有序的布线系统进行管理和保护。线缆槽、连接器壳体、固定支架等辅助结构件对精度的要求相对较低,但对材料的绝缘性、阻燃性和长期可靠性有一定要求。LFT材料在这些领域可以充分发挥其综合性能优势,替代部分金属或普通塑料部件。 四、应用局限与挑战 需要正视的是,LFT材料在光刻机上的应用仍面临诸多挑战和局限。 首先,核心部件不可替代。光刻机的光学系统、超精密运动系统等核心部件对材料的要求极为苛刻,目前仍由特种陶瓷、高纯石英和精密合金等材料主导。LFT材料在精度、纯净度和极端条件下的稳定性方面,尚无法与这些特种无机材料相媲美。 其次,洁净度与析出物控制。光刻机内部对环境洁净度要求极高,任何微小的颗粒释放或化学物质析出都可能对芯片制造造成致命影响。LFT材料作为有机复合材料,其长期使用过程中的析出物和颗粒释放特性需要经过严格的评估和验证。 再次,真空环境适应性。部分光刻机(如极紫外光刻机)需要在真空环境下运行。LFT材料在真空环境下的放气性能和长期稳定性尚缺乏充分的研究数据。 最后,缺乏行业验证。目前LFT材料在光刻机领域的应用尚无成熟先例,从材料选型、部件设计到工艺验证、长期可靠性评估,需要投入大量的研发资源和时间。 五、实施路径建议 基于上述分析,LFT材料在光刻机上的应用可以遵循从外围到核心、从简单到复杂的渐进式实施路径: 第一阶段,从对精度和洁净度要求最低的部件入手,如线缆槽、外部防护罩等非功能性部件,验证LFT材料在光刻机实际工作环境中的基本适用性。 第二阶段,逐步向具有一定功能要求的部件拓展,如减振系统的辅助结构件、流体管路的接头和支架等,建立材料性能与部件功能需求的对应关系。 第三阶段,在充分验证的基础上,探索LFT材料在更高要求部件上的应用可能性,推动材料体系的持续优化和工艺能力的不断提升。 结语:LFT材料以其高强度、高刚性、优异的尺寸稳定性和良好的加工性能,在光刻机的外围与辅助部件上展现出一定的应用潜力。作为一种成熟的“以塑代钢”解决方案,LFT材料有望在光刻机的减振系统结构件、流体控制管路、设备外壳及线缆管理等领域发挥积极作用,助力光刻机实现轻量化、成本优化和供应链多元化。 然而,我们也应清醒地认识到,光刻机作为人类制造技术的巅峰之作,其对材料的要求已达到当前材料科学的极限水平。LFT材料在光刻机核心系统中的应用仍面临洁净度控制、真空适应性、长期可靠性等多重挑战,短期内难以取代陶瓷、石英等特种无机材料在核心部件中的主导地位。LFT材料在光刻机上的应用,应遵循循序渐进的原则,从外围部件起步,在充分验证的基础上逐步拓展。随着...
-
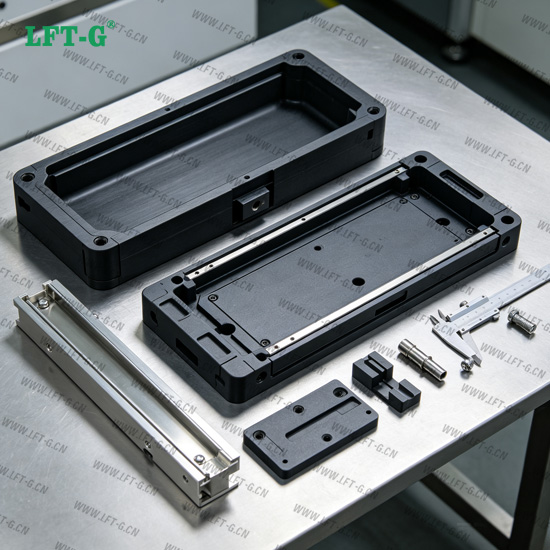 破解耐腐与承重难题:LFT长纤增强材料赋能显影机升级换代在印刷制版、PCB电路板制造及五金加工等领域,显影机作为集显影、冲洗、涂胶、烘干等功能于一体的核心处理设备,其运行稳定性与零部件耐久性直接影响着生产效率和产品质量。传统显影机的关键部件多采用金属材料(如不锈钢、铝合金)或普通工程塑料制造,长期面临化学药液腐蚀、持续机械磨损以及频繁维护更换等现实问题。长纤维增强热塑性材料(LFT)作为一种新兴的高性能复合材料,凭借其卓越的力学性能、出色的耐化学腐蚀性和优异的尺寸稳定性,正在工业设备零部件领域展现出广阔的替代应用前景。本文旨在系统分析LFT材料在显影机各系统部件中的应用可行性,为设备轻量化、长寿命化和维护便捷化提供技术参考。 一、LFT材料特性概述 LFT材料是以长度通常为6-25毫米的增强纤维(以玻璃纤维为主)与热塑性树脂(如聚丙烯PP、尼龙PA6等)复合而成的一类高性能轻量化材料。与纤维长度仅1毫米左右的短纤维增强塑料相比,LFT内部交错的纤维网络赋予了它更高的强度、刚度和抗冲击韧性。 从材料性能来看,LFT具有以下突出优势。在轻量化方面,其密度约为1.2至1.5g/cm³,替代金属部件可实现20%至50%的减重。在力学性能方面,LFT的比强度高达17.2%,远优于一般铝材的9.8%,同时抗冲击强度和刚性在宽温度范围内均表现优异。在耐久性方面,LFT具有更好的抗蠕变、抗疲劳性能和尺寸稳定性,成型收缩率低,长期使用不易变形。在耐化学性方面,LFT继承了热塑性树脂基体的耐腐蚀特性,能够有效抵抗显影药液、清洗液等化学介质的侵蚀。此外,LFT对型体设计自由度大,易于通过注塑成型实现复杂形状的一次成型,并具有可回收利用的环保优势。 二、显影机工况环境与部件分析 显影机一般由传动系统、显影系统、冲洗系统、烘干系统、程序控制系统等部分组成。传动系统通过电机驱动传送辊或链条引导印版运行;显影系统通过循环药液喷淋及刷辊辅助溶解空白感光层,并配备恒温装置;冲洗系统利用高压清水清除残留物;烘干系统采用热风快速干燥。 显影机的工作环境具有以下特点:显影系统长期接触具有一定酸碱性的化学药液,温度通常控制在25℃左右;冲洗系统涉及清水和化学残留物的反复冲刷;烘干系统涉及50至70℃的热风环境;传动部件则持续承受机械载荷和运动摩擦。在上述工况下,金属部件面临化学腐蚀和锈蚀风险,普通塑料部件则可能在长期应力下发生蠕变变形或疲劳失效。因此,零部件的选材需要在耐腐蚀性、机械强度、尺寸稳定性和经济性之间取得平衡。 三、LFT材料在显影机各系统中的具体应用方案 1)传动系统部件 传动系统是引导印版运行的驱动装置,包含齿轮、传送辊、轴承座等关键零件。传统方案中,金属齿轮虽强度足够但存在锈蚀风险和较高的加工成本,普通塑料齿轮则可能在长期负载下出现磨损或变形。LFT材料凭借其优异的抗蠕变性能和尺寸稳定性,特别适合用于制造传动齿轮(包括直齿轮、伞齿轮等)、轴套和轴承座等部件。LFT注塑成型的齿轮齿形精度高、啮合平稳,且纤维增强结构使其在持续机械应力下仍能保持良好的抗疲劳性能。此外,LFT的自润滑特性使其在部分传动场景中可以减少或免去额外润滑,避免了润滑油对生产环境的污染。 2)显影系统部件 显影系统涉及药液循环喷淋和刷辊刷洗等环节。喷淋管路中的泵壳、泵体以及喷嘴等部件长期与化学药液直接接触,对材料的耐腐蚀性要求较高。LFT材料以热塑性树脂为基体,基体材料的选择(如PP、PA等)决定了其耐化学性,可根据具体药液成分进行针对性搭配。与传统金属材料相比,LFT不存在锈蚀问题;与普通塑料相比,其纤维增强结构赋予了更高的刚性和抗冲击性,可有效避免因药液冲击或意外碰撞导致的部件破损。显影槽中的刷辊支撑结构和导向部件同样可以从LFT的轻量化和尺寸稳定性中获益。 3)冲洗与烘干系统部件 冲洗系统涉及正反面高压清水喷淋。冲洗管路中的连接件、支架以及部分滚轮结构长期处于潮湿环境,LFT材料出色的耐水解性和尺寸稳定性使其成为这些部件的理想选择。烘干系统涉及50至70℃的热风环境,LFT材料在较宽温度范围内(通常可覆盖-20℃至160℃)保持良好的力学性能,完全能够满足烘干工况的温度要求,适用于制造烘干风管支架、导风板等结构件。 4)设备框架与外壳部件 显影机的设备底盘、外壳、内部支架等结构件对材料的刚性和承重能力有较高要求,传统上多采用金属钣金或铸造件。LFT材料具有高比强度和高比刚度的特点,能够在显著减轻重量的同时满足结构承载需求。通过一体化注塑成型,原本由多个金属零件组装而成的结构组件可以集成为一个净成形部件,从而简化装配工序、减少连接件数量、降低组装成本。同时,LFT成型品表面具有良好的光泽度和平滑性,有利于设备的外观品质和清洁维护。 四、实施考量与注意事项 在实际推进LFT材料替代方案时,需重点关注以下几个方面。首先是基体树脂的选择,不同热塑性树脂(PP、PA6、PA66等)在耐化学性、耐温性和力学性能上各有侧重,需根据显影机具体部件的工况条件进行匹配。其次是纤维含量与长度的优化,LFT粒料的基本长度可从6mm到12mm,纤维含量通常在20%至60%之间,需要通过成型工艺调整确保纤维在制品中的良好分布与取向。再次是成型工艺的选择,LFT-G(粒料法)对现有注塑设备兼容性好,而LFT-D(直接法)则能更好地保留纤维长度、获得更优的力学性能,企业可根据自身生产条件和成本预算进行选择。最后是经济性评估,虽然LFT材料单位成本略高于短纤维增强材料,但其带来的减重效益、部件整合带来的组装成本节约、以及使用寿命延长带来的维护成本降低,往往能在全生命周期内实现良好的性价比。 结语:LFT材料以其轻量化、高强度、耐腐蚀和尺寸稳定等多重性能优势,在显影机传动齿轮、泵体喷嘴、滚轮支架、设备框架等众多部件上均具有良好的替代可行性。这一材料方案不仅能够有效解决传统金属部件易腐蚀、普通塑料部件易蠕变失效等实际痛点,还能通过部件整合实现结构简化和装配效率提升,为显影设备的性能优化和成本控制提供新的技术路径。随着LFT材料技术的持续进步和成型工艺的日益成熟,其在精密工业设备领域的应用必将不断拓展,为行业带来更加可靠和高效的零部件解决方案。...
-
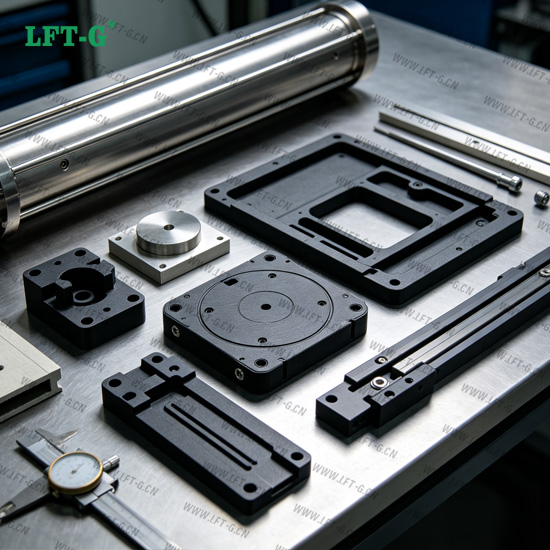 降本增效新路径:LFT材料如何安全应用于离子束溅射镀膜机?离子束溅射镀膜技术作为现代高端薄膜制备领域的核心工艺之一,凭借其沉积温度低、薄膜致密度高、附着力强以及膜层均匀性优异等特点,广泛应用于光学镀膜、半导体制造、航空航天器件表面处理等尖端领域。该设备通常由真空镀膜室、离子源、旋转靶座、基片架及外围辅助系统等核心部件构成,工作环境涉及高真空(可达10⁻⁴Pa量级)、局部高温(基底加热可达200℃至400℃乃至更高)以及高能离子束轰击等严苛条件。长期以来,设备的结构件及部分功能部件主要采用不锈钢、铝合金等金属材料,虽能满足性能需求,但存在重量大、加工周期长、成本较高等问题。长纤维增强热塑性塑料(LFT)作为一种近年来快速发展的高性能复合材料,凭借其优异的比强度、良好的尺寸稳定性、设计灵活性以及轻量化优势,已在汽车工业、机器人、新能源设备乃至高端半导体装备等领域展现出广阔的应用前景。本文旨在系统分析LFT材料的性能特征,结合离子束溅射镀膜机各部件的工作环境与功能需求,探讨LFT材料在该设备上应用的可行性边界与实施方案。 一、LFT材料性能特征概述 LFT材料是指以热塑性树脂为基体、以长度通常大于3mm(商品化产品多为6-25mm)的玻璃纤维或碳纤维为增强体的一类复合材料。与传统的短纤维增强热塑性塑料相比,LFT材料在力学性能上实现了显著提升——抗弯模量提高约2倍,冲击强度提高约4倍。具体而言,典型LFT产品的拉伸强度可达90MPa以上,弯曲模量可达6000MPa以上,缺口冲击强度可达15KJ/m²以上。在耐热性能方面,LFT材料的热变形温度(HDT@1.82MPa)通常可达120℃以上,部分高性能牌号可达200℃;在100℃高温条件下,LFT材料不会产生明显的蠕变,且具有优异的抗蠕变性能。此外,LFT材料还具备良好的介电性能、耐化学腐蚀性、抗冲击性和阻尼特性。部分LFT材料可通过添加导电组分来改善其导电性能,从而有效防止静电积聚。近年来,针对高端应用场景,耐高温型、超高强度型、特种绝缘及电磁屏蔽等功能性LFT材料也在持续发展。这些性能特征使得LFT材料具备了在特定条件下替代部分金属零部件的潜力。 二、应用可行性分析与部件筛选 基于离子束溅射镀膜机各部件的实际工作环境和功能需求,结合LFT材料的性能边界,可将设备部件划分为三个层级进行可行性评估。 1)高可行性应用区域:外围结构件与支撑部件 设备的外围结构件,包括设备外壳、机架、防护罩、控制箱体等,是LFT材料最具应用潜力的领域。这些部件不直接接触真空环境和镀膜工艺区域,工作温度接近室温,不受离子束轰击影响,对材料的真空放气性能也无特殊要求。LFT材料的高比强度特性使其能够在保证结构刚性的同时实现显著减重,这对于设备的运输、安装及维护操作具有积极意义。同时,LFT材料良好的耐腐蚀性能可有效抵御实验室或生产车间环境中可能存在的化学气氛侵蚀。以LFT替代金属制造外壳及框架,还可大幅缩短加工周期、降低制造成本,并赋予设计更大的造型自由度。 2)中等可行性应用区域:非加热区域的夹具与载具 在真空镀膜室外部或处于非加热、非轰击区域的样品装载与传输部件,是LFT材料另一值得探索的应用方向。具体而言,包括: 样品传输机构的支撑件与连接件。在设备的大气端或低真空过渡区域,部分用于承载和传送基片的支撑结构并不直接暴露于高能粒子束流中,工作温度通常可控在LFT材料的长期使用温度范围(约-20℃至160℃)内。LFT材料良好的尺寸稳定性有助于保证传输机构的定位精度,而其优异的抗冲击性能则能提升机构在往复运动中的耐用性。 真空室外的冷却管路支架与接头。离子束溅射镀膜机通常配备水冷或气冷系统以维持靶材和关键部件的温度。这些冷却管路在真空室外部的支架、管夹及部分接头等部件,工作环境相对温和,若选用经真空兼容性验证的LFT材料,可在满足力学和密封要求的前提下实现减重和成本优化。 需要强调的是,上述应用的前提是所选LFT材料须经过严格的真空放气率测试。虽然传统高分子材料在高真空环境中存在放气问题,但已有研究表明,特定类型的塑料材料在高真空下的放气率可以控制在可接受范围内。因此,对于真空室附近的部件应用,必须选用低放气等级的LFT牌号,并在实际使用前进行充分的真空兼容性验证。 3)低可行性至不可行区域:真空室内核心部件 离子束溅射镀膜机的真空室内部件,包括离子源、靶材、挡板组件、基片架及加热装置等,是LFT材料明确不可替代的区域。其原因主要有三: 其一,真空兼容性。真空室内部件长期处于高真空环境(通常为10⁻⁴Pa甚至更低),任何高分子材料在该环境下都会持续释放挥发性有机物,不仅难以维持所需的极限真空度,更关键的是这些释放物会污染正在沉积的薄膜,严重影响膜层纯度和质量。 其二,耐温性不足。离子束溅射镀膜过程中,基底加热温度通常设定在200℃至400℃,部分工艺甚至可达700℃。而LFT材料的长期工作温度上限通常在160℃左右,即使高性能牌号也难以长时间承受200℃以上的持续高温,远无法满足真空室内加热区域的使用要求。 其三,抗离子轰击能力缺失。离子源产生的离子束能量可达100至1500eV,这些高能粒子直接轰击靶材及周边部件。真空室内的挡板、屏蔽罩等部件需承受持续的离子束溅射,必须采用钼、钨、石墨、不锈钢等高熔点、抗溅射的无机材料。LFT材料在这样的轰击环境下会迅速分解、碳化,完全无法胜任。 三、实施方案建议 基于上述分析,LFT材料在离子束溅射镀膜机上的应用应采取分级推进、逐步验证的策略。 第一阶段——外围结构件替换。建议优先从设备外壳、机架防护罩、控制箱体等完全不受真空和高温影响的外围部件入手,开展LFT材料的工程化应用。此阶段风险最低,可快速实现减重和成本优化目标。 第二阶段——真空室外近腔体部件验证。对于真空室外但靠近腔体的支架、管路固定件等部件,需选用经真空放气率测试合格的低放气LFT牌号,在模拟工况下进行放气率、尺寸稳定性及力学性能的长期考核,确认其不会对设备真空度产生不利影响后方可推广应用。 第三阶段——功能性LFT材料的跟踪评估。随着材料科学的持续进步,耐高温型、低放气型等功能性LFT材料正在不断发展。建议持续关注该领域的技术动态,当LFT材料的耐温等级和真空兼容性取得突破性进展时,可重新评估其在真空室周边非核心区域的适用性。但对于真空室内部件,在可预见的未来仍不建议采用任何高分子材料。 在实施过程中,所有的材料替换工作均须以不牺牲设备的核心性能——包括极限真空度、薄膜纯度、镀膜精度和设备可靠性——为根本前提。任何替换方案在正式应用前,都应经过充分的实验室验证和小批量试产考核。 结语:LFT材料以其卓越的比强度、良好的尺寸稳定性、设计灵活性和成本优势,为离子束溅射镀膜机的轻量化和降本增效提供了新的思路。然而,镀膜设备严苛的高真空、高温和高能轰击环境,决定了LFT材料的应用必须严格遵循“由外而内、由简到繁”的渐进原则。外围结构件可大胆尝试,真空室附近部件需谨慎验证,而真空室内部核心部件则应明确排除。唯有在充分尊重设备工作原理和材料性能边界的基础上,科学规划、稳步推进,方能在保障镀膜质量与设备可靠性的前提下,实现LFT材料价值的最大化发挥。随着材料技术的不断进步,未来LFT在高端真空装备领域的应用边界或有望进一步拓展,值得...
-
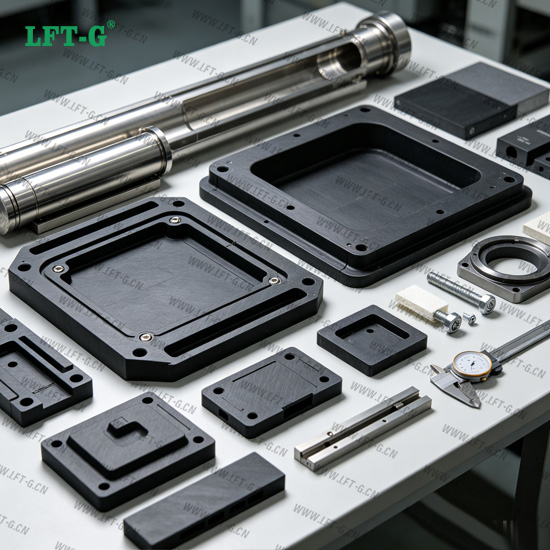 电子束蒸发台轻量化:LFT材料在设备中的可行性应用解析随着先进制造领域对设备轻量化、低成本化需求的日益增长,新型工程材料的跨界应用探索已成为行业关注的热点。长纤维增强热塑性复合材料(LFT)凭借其优异的比强度、良好的抗冲击性能和设计灵活性,已在汽车工业、轨道交通、新能源设备乃至高端装备制造等领域展现出显著的金属替代潜力。然而,当目光投向电子束蒸发镀膜这一极端工况环境时,LFT材料能否在超高真空、高温热辐射和高能粒子轰击的苛刻条件下找到立足之地,是一个值得审慎审视的问题。本文立足于电子束蒸发台的实际工作环境与部件功能需求,系统分析LFT材料在各部件上的应用可行性,以期为相关工程决策提供参考。 一、LFT材料特性概述 LFT材料以热塑性树脂为基体,以玻璃纤维或碳纤维为增强体,通过挤出浸渍等工艺使纤维长度保持在6-25毫米,从而赋予材料远优于短纤维增强塑料的力学性能。其密度通常在1.1至1.6 g/cm³之间,比强度可达到普通铝材的1.7倍以上。此外,LFT材料还具备优异的抗蠕变与抗疲劳性能、良好的尺寸稳定性、较低的成型收缩率以及优良的介电性能。这些特性使LFT在结构件轻量化替代方面具有天然优势,已被广泛应用于需要承受一定载荷的工业零部件中。然而,LFT的本质仍是热塑性高分子材料,其长期使用温度通常不超过200至300°C,且在真空环境下存在放气问题,这些局限性决定了其在电子束蒸发台上的应用边界。 二、核心部件:不可替代的现实 电子束蒸发台的核心工作区域——包括坩埚、电子枪、加热部件及真空腔体等——对材料的要求极为苛刻,LFT材料在这些部位基本不具备替代可行性。 坩埚作为直接盛放蒸发材料并承受电子束轰击的部件,工作温度可高达数千摄氏度。目前行业中广泛使用的坩埚材料包括高纯石墨(真空或惰性气氛下耐温可达3000°C)、氮化硼、氧化铝以及各类陶瓷复合材料。这些材料不仅需要耐受极端高温,还必须具备低蒸气压、抗熔蚀能力和化学惰性,以避免污染蒸镀薄膜。LFT材料在此温度下会迅速分解乃至碳化,完全无法胜任。 电子枪是产生和聚焦高能电子束的核心装置,涉及高压电场、强磁场和精密光学系统,其结构部件必须采用金属、陶瓷等具有良好导电性、导热性和尺寸稳定性的材料。真空腔体及与之相连的真空管路则需维持10⁻⁷ Torr甚至更高的真空度,通常采用不锈钢等金属材质,并需承受周期性烘烤以去除腔体内壁吸附的水汽。LFT材料在真空下的放气率远高于金属和陶瓷,会严重劣化本底真空度,且无法承受高温烘烤工艺。真空泵及密封部件同样涉及严格的材料和工艺规范,LFT亦不具备替代条件。 三、外围辅助部件:潜在的探索空间 尽管核心工艺区无法引入LFT材料,但在电子束蒸发台的外围辅助结构和非关键部件上,LFT存在一定的应用探索空间。 设备的外壳、外罩及装饰面板不参与真空工艺,不受高温和高能粒子直接影响,是LFT材料最有可能替代金属的部位。LFT材料密度低、比强度高,可用于制造设备的外部防护结构,在满足基本机械强度要求的同时实现减重。此外,LFT良好的阻尼性能有助于降低设备运行时的振动传递。 部分低温、非真空环境下的工装夹具也可考虑采用LFT材料。例如,在设备维护或样品装载过程中使用的一些辅助支架、定位块等,若其工作环境温度不高且不涉及真空密封要求,LFT的尺寸稳定性和机械性能可满足使用需求。 线缆及管路的外部护套亦是LFT的潜在应用方向。LFT材料具有良好的介电性能和一定的柔韧性,可作为电缆或冷却水管的外层保护套管,替代传统的金属软管护套或普通塑料护套,在提高防护强度的同时减轻重量。 需要强调的是,上述应用均属于“非性能关键型”部件,即便LFT材料出现老化或损坏,也不会影响设备的工艺性能和运行安全。 四、关键技术挑战与解决思路 要在上述外围部件上成功应用LFT材料,仍需克服若干技术挑战。 真空放气问题是首要障碍。即便LFT仅用于腔体外部,在设备整体真空环境中,若部件位于真空室内附近或存在气体通路,其释放的有机挥发物仍可能通过扩散进入腔体。解决方案包括:选用经过特殊配方优化的低挥发性LFT材料;对成型后的LFT部件进行真空预烘烤处理,以提前释放大部分挥发物;在部件表面施加致密的阻隔涂层。 耐热性能不足限制了LFT在靠近热源区域的适用性。电子束蒸发过程中,坩埚周围存在显著的热辐射,外围部件的环境温度可能远超LFT的耐受范围。可通过优化设备的热屏蔽设计、在LFT部件与热源之间增设隔热层、以及选用耐热等级更高的LFT基体树脂(如高温尼龙基LFT)来缓解这一问题。 长期可靠性尚缺乏数据支撑。LFT材料在长期使用中的蠕变、疲劳及环境老化性能需要通过系统的加速老化试验加以验证,以确保其在设备全生命周期内的结构完整性。 五、实施建议 基于上述分析,提出以下实施建议: 首先,应明确界定LFT材料的应用边界,将替代范围严格限定于非真空、非高温的外围辅助部件,切忌盲目扩展至核心工艺区域。建议从设备外壳、外罩、护套等风险最低的部件入手开展试点。 其次,在选材阶段应重点关注LFT材料的真空放气率、长期热老化性能和阻燃等级等关键指标,必要时可与材料供应商协同进行配方优化。成型工艺方面,建议采用模压或注射成型方式,充分利用LFT材料一次成型复杂结构的能力。 再次,在正式应用前应开展系统的验证测试,包括但不限于:真空放气率测试(模拟设备工作真空度)、热循环老化测试(模拟设备烘烤与冷却周期)、机械强度与尺寸稳定性测试等。只有通过充分验证的材料和部件方可投入实际使用。 最后,建议建立完善的部件更换与巡检制度,定期评估LFT部件的状态,及时更换出现老化迹象的部件,确保设备长期运行的可靠性与安全性。 综上所述,LFT材料凭借其优异的比强度和轻量化潜力,在电子束蒸发台的外围辅助部件上存在一定的应用可能性,但这一可能性建立在严格限定应用范围、充分验证材料性能和建立健全管理机制的基础之上。在坩埚、电子枪、真空腔体等核心工艺部件上,LFT材料因耐温性、真空兼容性等方面的根本性不足,目前尚不具备任何替代可行性。材料科学的进步始终令人期待,未来随着耐高温热塑性树脂和低放气配方技术的不断发展,LFT及其衍生产品在真空镀膜设备领域的应用空间或将逐步拓展。但在当前技术条件下,任何涉及LFT材料的替代方案都应以严谨的科学态度和充分的实验数据为支撑,切不可因追求轻量化或成本降低而牺牲设备的工艺性能与运行安全。...